फायबर लेझर पितळ आणि तांबे कापू शकतो का?
हो. आधुनिक फायबर लेसर पितळ आणि तांबे नियमितपणे कापले जातात कारण त्यांची १०६४ एनएम तरंगलांबी या धातूंमध्ये इतर धातूंपेक्षा खूप चांगल्या प्रकारे जोडली जाते. CO2 लेझरचा १०.६ मायक्रॉनचा बीम आणि विद्युत प्रवाहाचे स्रोत बॅक-रिफ्लेक्शन संरक्षणासह येतात. तांब्याच्या प्रत्येक १ मिमीसाठी अंदाजे १ किलोवॅट शक्ती, तांब्यासाठी उच्च-दाबाचा ऑक्सिजन, पितळेसाठी नायट्रोजन आणि विश्वसनीय उत्पादन कार्यासाठी २ किलोवॅट किंवा त्याहून अधिक शक्तीची आवश्यकता असते.
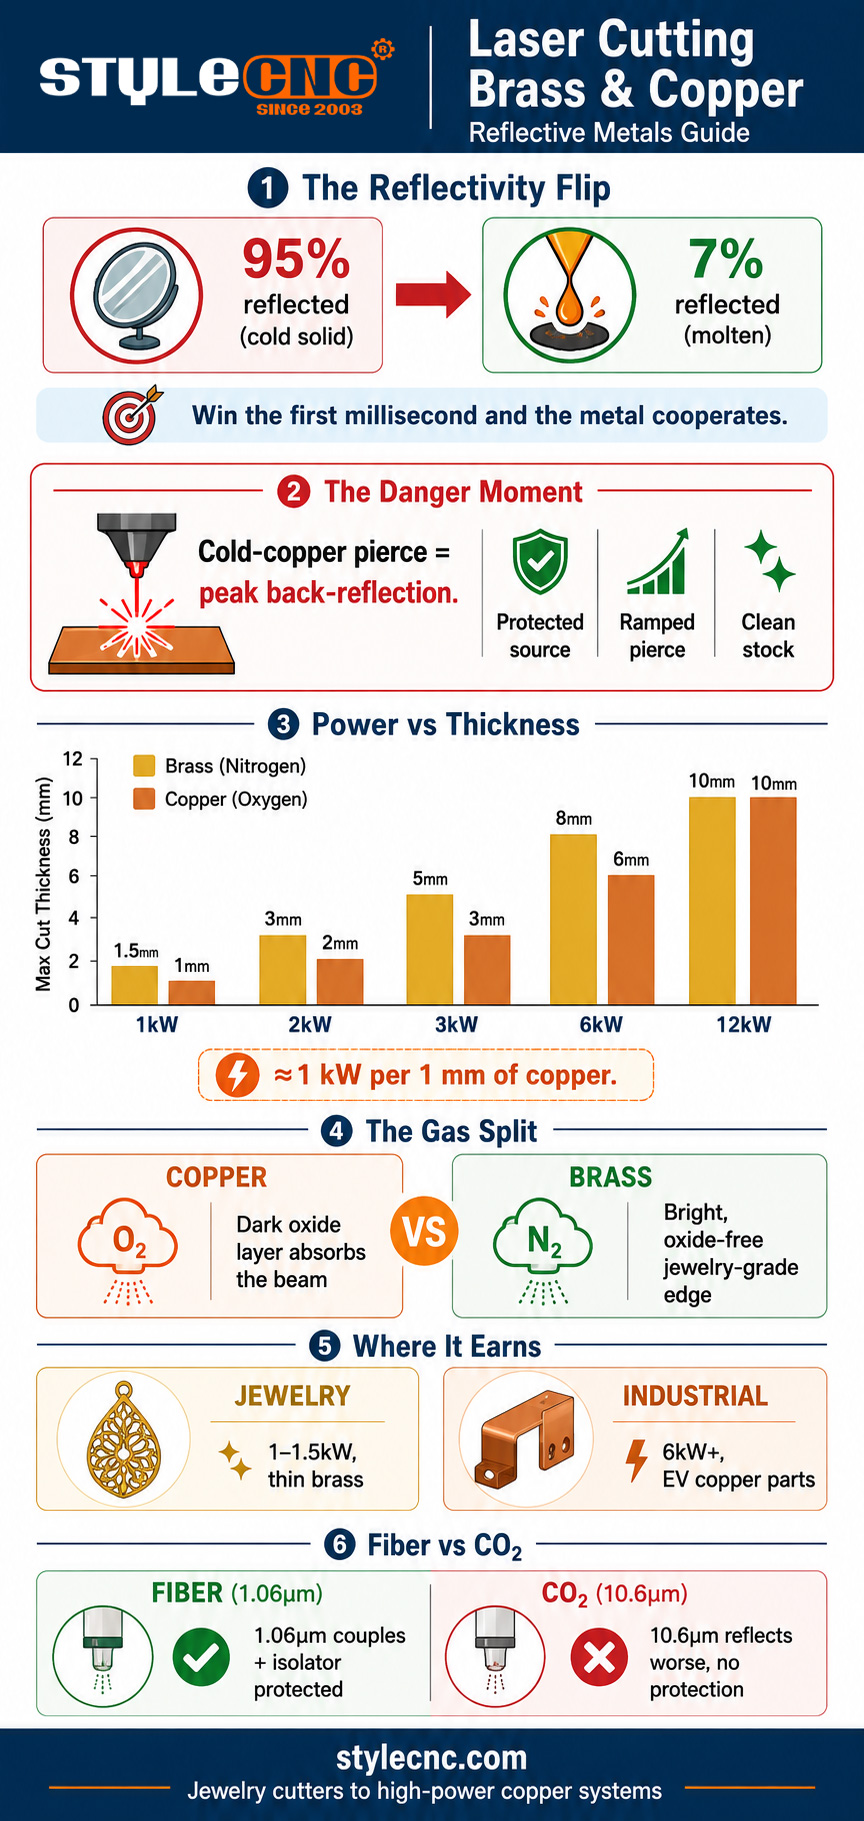
हे शक्य करणारे भौतिकशास्त्र हे तापमानाचा एक खेळ आहे. तांबे थंड आणि घन अवस्थेत असताना त्याची परावर्तकता सुमारे ९५ टक्के असते, परंतु धातू वितळल्यावर ती अंदाजे ७ टक्क्यांपर्यंत कमी होते. फायबर लेझर हे स्थित्यंतर घडवून आणण्यात यशस्वी ठरतो: एका लहानशा जागेवर कमाल शक्ती घनता काही मिलिसेकंदांमध्ये पृष्ठभाग वितळवते, आणि त्या क्षणापासून धातू किरणपुंज जवळजवळ पूर्णपणे शोषून घेतो आणि कापण्याची प्रक्रिया सामान्यपणे पुढे चालू राहते. परावर्तक धातूंचे संपूर्ण आव्हान वितळलेला भाग तयार होण्याच्या आधीच्या क्षणातच सामावले जाते.
आत्मपरीक्षण: जिथे खरा धोका दडलेला आहे
वितळण्यापूर्वीचा तो क्षण म्हणजे छेद, आणि संपूर्ण कटिंग प्रक्रियेतील ही सर्वात जास्त जोखमीची घटना आहे. थंड, आरशासारख्या चमकदार तांब्यामध्ये पूर्ण शक्तीने केलेला अखंड छेद, पहिल्या काही सेकंदांतच शक्य तितकी जास्तीत जास्त परावर्तित ऊर्जा थेट बीमच्या मार्गावरून परत पाठवतो. जुन्या, असुरक्षित स्रोतांवर, तो परत आलेला प्रकाश डिलिव्हरी फायबरला किंवा खुद्द लेझर मॉड्यूललाच नुकसान पोहोचवू शकतो, आणि लेझर व तांब्याबद्दलच्या प्रचलित गैरसमजुती इथूनच निर्माण झाल्या आहेत.
त्या प्रचलित समजुतीला ३ गोष्टींनी मागे टाकले. आधुनिक फायबर स्रोतांमध्ये बॅक-रिफ्लेक्शन आयसोलेशन आणि नुकसान होण्यापूर्वी लेझरमध्ये दोष निर्माण करणारे सेन्सर्स असतात, ज्यांना अनेकदा रिफ्लेक्शन-मॉनिटरिंग शटडाउन लॉजिकचा आधार असतो. पिअर्सिंगच्या पद्धती बदलल्या: थंड धातूवर पूर्ण क्षमतेने थांबण्याऐवजी, रॅम्प्ड किंवा पल्स्ड पिअर्सिंगमुळे मिररचा फेज काही मिलिसेकंदांपर्यंत स्थिर राहतो. आणि पृष्ठभागाची तयारी करणे हे एक मानक बनले, कारण तेल, ऑक्साईडचे थर आणि ओलावा या सर्वांमुळे परावर्तन वाढते.
खरेदीचा निष्कर्ष सोपा आहे: पितळ आणि तांब्याच्या कामासाठी, सोर्स, कटिंग हेड आणि संरक्षण प्रणाली तुमच्या जाडीनुसार परावर्तित होणाऱ्या धातूंसाठी प्रमाणित आहेत याची लेखी खात्री करून घ्या. प्रमाणित नसलेले मशीन हानिकारक परावर्तित प्रकाश नकळतपणे शोषून घेत असले तरी, भाग दिसायला ठीक असू शकतात.
फायबर का सर्वोत्तम आहे CO2 परावर्तक धातूंवर
इतर कोणत्याही वैशिष्ट्यांच्या आधी तरंगलांबीतील फरकच हा निर्णय घेतो. तांबे आणि पितळ परावर्तित करतात... CO2 लेसरचा १०.६ मायक्रॉनचा किरणपुंज फायबर लेसरच्या १.०६ मायक्रॉनच्या किरणपुंजापेक्षाही अधिक तीव्रतेने, त्यामुळे CO2 मशीन अनेक पटींनी कमी ऊर्जा वापरासह आणि अधिक गंभीर बॅक-रिफ्लेक्शन समस्येसह लढाईला सुरुवात करते, आणि त्याची भरपाई करण्यासाठी कोणतेही संरक्षक आयसोलेटर तंत्रज्ञान नसते. CO2 अधातू आणि काही जाड-प्लेटच्या विशिष्ट क्षेत्रांमध्ये प्रणाली आपले स्थान टिकवून ठेवतात, परंतु पितळ आणि तांब्यासाठी उद्योगाचा निर्णय पक्का झाला आहे: फायबर किंवा काहीच नाही.
समान तरंगलांबीचा फायदा हा संपूर्ण फायबर श्रेणीचा पाया आहे, ज्याचे सखोल विवेचन यात केले आहे. फायबर लेसर तंत्रज्ञान मार्गदर्शकपरावर्तक धातूंसाठी, याचे थेट रूपांतर कमीत कमी शक्ती, जलद भेदन आणि अधिक सुरक्षित प्रकाशीय मार्गात होते.
किमान शक्ती आणि जाडी मर्यादा
तांब्यासाठी सर्वसाधारण नियम म्हणजे जाडीच्या प्रति मिलिमीटर सुमारे १,००० वॅट वीज, तर पितळेच्या बाबतीत ही सवलत थोडी अधिक असते कारण त्यातील जस्त (झिंक) अधिक चांगल्या प्रकारे शोषून घेते. खालील तक्ता याचे व्यावहारिक खिडक्यांमध्ये रूपांतर करतो.
| लेझर पॉवर | पितळ (उत्पादन) | तांबे (उत्पादन) | सामान्य काम |
|---|---|---|---|
| 1 किलोवॅट | 1.5 मिमी पर्यंत | 1 मिमी पर्यंत | दागिने, टॅग, पातळ पत्री |
| 2 किलोवॅट | 2 ते 3 मिमी | 1.5 ते 2 मिमी | साइनबोर्ड, सजावटीचे पॅनेल |
| 3 किलोवॅट | 4 ते 5 मिमी | 3 मिमी | सामान्य बनावट |
| 6 किलोवॅट | 6 ते 8 मिमी | 5 ते 6 मिमी | बसबार, विद्युत भाग |
| २० किलोवॅट+ | २०,००० मिमी+ | ८ ते १० मिमी+ | उत्पादन तांबे/पितळ प्लेट |
दोन पॅरामीटर सवयींमुळे कट सुरक्षित मर्यादेत राहतात. सोर्स परवानगी देत असलेली सर्वोच्च पीक पॉवर वापरा, कारण पॉवर डेन्सिटीमुळेच रिफ्लेक्टिव्ह फेजचा कालावधी कमी होतो. त्यानंतर, कापणाऱ्या कमाल फीड रेटमधून तो १० ते १५ टक्क्यांनी कमी करा, ज्यामुळे प्रोसेस मार्जिन मिळेल. आणि पियर्स व कट या दोन्हीसाठी फोकस मटेरियलच्या पृष्ठभागावर किंवा त्याच्या अगदी जवळ ठेवा; स्टीलच्या तुलनेत परावर्तक धातू डिफोकसला अधिक वेगाने प्रतिसाद देतात.
पितळ तांब्यापासून वेगळे करणारी गॅस रणनीती
यातला अनपेक्षित भाग असा आहे की: त्या दोन धातूंना वेगवेगळे वायू हवे असतात आणि तांब्याचे उत्तर नेहमीच्या सरळ-साध्या नियमाला छेद देते.
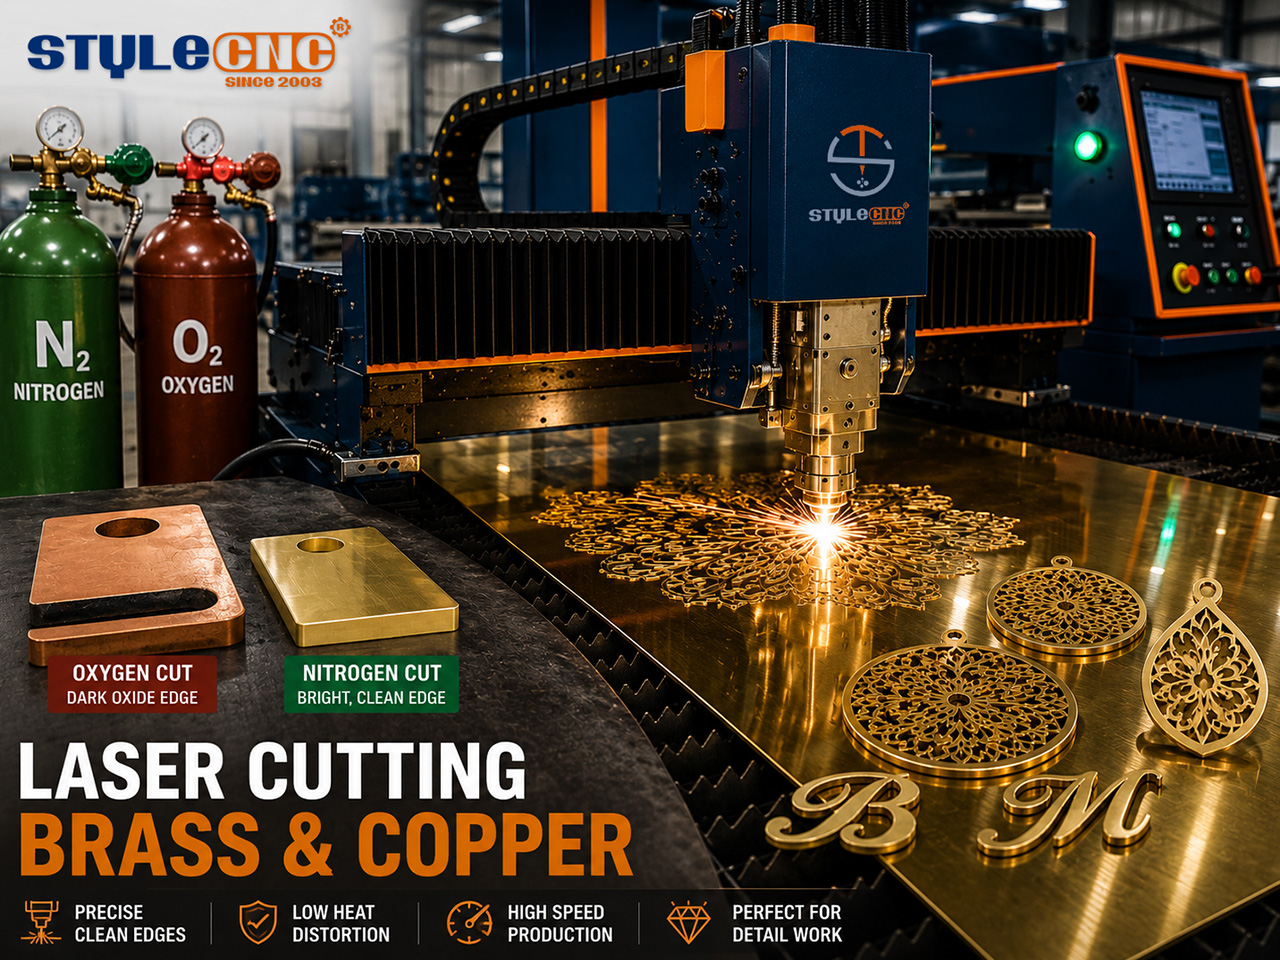
✓ तांबे: उच्च-दाबाचा ऑक्सिजन. ऑक्सिजन तांब्याच्या पृष्ठभागाशी अभिक्रिया करून एक गडद ऑक्साईडचा थर तयार करतो, आणि हाच गडदपणा महत्त्वाचा आहे: चमकदार तांबे प्रकाशकिरणांना परावर्तित करते त्यापेक्षा तांब्याचा ऑक्साईड प्रकाशकिरणांना अधिक चांगल्या प्रकारे शोषून घेतो. सुमारे २ मिमी पासून पुढे, केवळ नायट्रोजन वापरून तांबे कापण्याची प्रक्रिया थांबते आणि विश्वसनीयपणे छिद्र पाडण्यासाठी व कापण्यासाठी ऑक्सिजन अनिवार्य ठरतो.
✓ पितळ: नायट्रोजन. पितळामध्ये असलेल्या जस्तच्या प्रमाणामुळे ते एका पारंपरिक धातूप्रमाणे वागते, त्यामुळे नायट्रोजन नेहमीप्रमाणेच परिणाम देतो: एक ऑक्साईड-मुक्त, चमकदार, स्वच्छ धार जी सजावटीच्या आणि दागिन्यांच्या कामासाठी अगदी योग्य असते. मिश्रधातूच्या रचनेमुळे त्याच्या गुणधर्मांमध्ये बदल होतो, म्हणून पितळाच्या प्रत्येक नवीन ग्रेडची मापदंडानुसार चाचणी करा.
✓ दोन्ही: प्रथम कच्चा माल स्वच्छ करा. तेल, ऑक्सिडेशनचे थर, कोटिंग्ज आणि ओलावा या सर्वांमुळे पृष्ठभागावरील परावर्तन वाढते. कापण्यापूर्वी कच्चा माल पुसून घेणे हे परावर्तनापासून संरक्षण करण्याचा सर्वात स्वस्त मार्ग आहे.
जिथे पितळ आणि तांबे कापून पैसे मिळतात
दागिने आणि लहान सजावटीचे काम हा एक नैसर्गिक प्रवेशबिंदू आहे: १.५ मिमी पेक्षा कमी जाडीचा पितळेचा पत्रा १ ते १.५ किलोवॅट क्षमतेच्या लहान यंत्रांवर स्वच्छपणे कापला जातो, आणि लेझर मेटल ज्वेलरी कटर हे खास त्या प्रकारच्या कामासाठीच तयार केले आहे, ज्यात पेंडंट, कानातल्यांसाठीचे साचे आणि तारकामाच्या वस्तूंना आवश्यक असलेली सूक्ष्म वैशिष्ट्यांची अचूकता आहे. साइनबोर्डसाठी हे दुसरे नैसर्गिक संयोजन आहे: पितळी अक्षरे, लोगो प्लेट्स आणि वास्तुशिल्पीय सजावट चमकदार नायट्रोजन-कट कडेवर तयार केली जातात, ज्याला पॉलिशिंग किंवा पॅटिना करण्यापूर्वी कोणत्याही पुनर्कामाची आवश्यकता नसते.
औद्योगिक स्तरावर, तांब्याचे बसबार, ट्रान्सफॉर्मरचे भाग आणि इलेक्ट्रिकल कनेक्टर हे मोठ्या प्रमाणावर लेझरने बनवले जाणारे काम आहे, आणि ईव्ही (EV) बॅटरी उत्पादनामुळे मागणी अनेक पटींनी वाढली आहे. हे ६ किलोवॅट आणि त्याहून अधिक क्षमतेचे क्षेत्र आहे, जिथे... उच्च-शक्ती फायबर लेझर मेटल कटिंग मशीन या वर्गात उत्पादनक्षम तांब्यासाठी आवश्यक असलेली ऊर्जा घनता आणि वायू वितरण क्षमता आहे. मध्यम श्रेणीतील पुराव्यासाठी, STYLECNC's २००० वॅट फायबर लेझरने तांबे कापण्याचे प्रात्यक्षिक वास्तविक सामग्रीवर प्रक्रिया चालू असल्याचे दाखवते.
वारंवार विचारले जाणारे प्रश्न
तांबे कापल्याने माझ्या फायबर लेझरला नुकसान होईल का?
आधुनिक, योग्यरित्या कॉन्फिगर केलेल्या मशीनवर नाही. धोक्याची वेळ म्हणजे थंड तांब्यामध्ये छिद्र पाडणे, जेव्हा परावर्तनक्षमता सुमारे ९५ टक्के असते आणि परत येणारा प्रकाश उच्च पातळीवर असतो. सध्याचे स्रोत बॅक-रिफ्लेक्शन आयसोलेशन आणि त्या दोषाचे सुरक्षितपणे निरीक्षण करण्याच्या सुविधेसह येतात, आणि रॅम्प्ड पियर्सिंगमुळे मिररचा फेज मिलिसेकंदांपर्यंत अचूक राहतो. एक महत्त्वाची सूचना: तुमचा स्रोत आणि हेड तुमच्या जाडीच्या तांब्यासाठी योग्य असल्याचे लेखी पुष्टीकरण मिळवा.
तांब्यासाठी ऑक्सिजन आणि पितळासाठी नायट्रोजन का वापरले जाते?
कारण तांब्याची समस्या परावर्तनाची आहे आणि ऑक्सिजन त्यावर रासायनिक उपाय करतो: तो जो ऑक्साईडचा थर तयार करतो तो गडद असतो आणि चमकदार तांब्यापेक्षा प्रकाशकिरण अधिक चांगल्या प्रकारे शोषून घेतो. सुमारे १ मिमी पेक्षा कमी जाडीसाठी नायट्रोजन पुरेसा असतो; साधारणपणे २ मिमी पासून ऑक्सिजन आवश्यक ठरतो. पितळ, त्याच्यातील जस्तच्या प्रमाणामुळे, प्रकाशकिरण इतके चांगले शोषून घेते की त्याऐवजी नायट्रोजनचा नेहमीचा फायदाच मिळतो: पॉलिश करण्यासाठी तयार असलेली एक चमकदार, ऑक्साईड-मुक्त धार, जी सजावटीच्या आणि दागिन्यांच्या कामासाठी नेमकी आवश्यक असते.
पितळेचा पत्रा कापण्यासाठी मला किती शक्ती लागेल?
दागिन्यांसाठी आणि सुमारे १.५ मिमी पर्यंतच्या पातळ सजावटीच्या पितळेसाठी १ किलोवॅट पुरेसे आहे आणि ते स्वच्छपणे कापते. २ ते ३ मिमी जाडीच्या साइनबोर्डसाठी २ किलोवॅटची आवश्यकता असते. ४ ते ५ मिमी जाडीच्या सामान्य घडणीसाठी ३ किलोवॅटची गरज असते, आणि जाड पितळी प्लेटसाठी ६ किलोवॅट व त्यापुढील शक्ती लागते. प्रत्येक शक्तीच्या पातळीवर पितळ तांब्यापेक्षा किंचित जास्त जाड असते, कारण ते फायबरची तरंगलांबी अधिक चांगल्या प्रकारे शोषून घेते.
क CO2 लेझर कट पितळ की तांबे?
खरे तर नाही, आणि परावर्तक-धातूचे संरक्षण नसलेल्या यंत्रांवर याचा प्रयत्न करू नये. दोन्ही धातू १०.६ मायक्रॉनचे कण परावर्तित करतात. CO2 फायबरच्या तरंगलांबीपेक्षाही अधिक तीव्रतेने तरंगलांबी बदलते, त्यामुळे कपलिंग खराब होते आणि ऑप्टिकल मार्गात आयसोलेटर तंत्रज्ञान नसल्यामुळे बॅक-रिफ्लेक्शनचा धोका वाढतो. मेटल कटिंगमधील हे अशा सर्वात स्पष्ट प्रकरणांपैकी एक आहे, जिथे फायबर लेझर केवळ उत्तमच नाही, तर निःसंशयपणे तेच योग्य साधन आहे.
माझ्या पितळेच्या कापांमध्ये मटेरियलच्या वेगवेगळ्या बॅचनुसार फरक का पडतो?
पितळ हे तांबे-जस्त मिश्रधातूंचे एक कुटुंब आहे, एकच पदार्थ नाही, आणि शोषणात मदत करणारा जस्ताचा अंश प्रत्येक ग्रेडनुसार बदलतो. जास्त जस्त असलेल्या मिश्रधातू अधिक सहजपणे कापल्या जातात; शिसे-मुक्त मशीनिंग ग्रेड्स पुन्हा वेगळ्या प्रकारे कार्य करतात. पृष्ठभागाची स्थिती हा दुसरा चल घटक ठरतो, कारण ऑक्सिडेशन आणि थर परावर्तन बदलतात. यावरचा तात्पुरता उपाय ॲल्युमिनियम मिश्रधातूंप्रमाणेच आहे: प्रत्येक ग्रेडनुसार मापदंड कायम ठेवा आणि जेव्हा नवीन बॅच येते, तेव्हा एक छोटा चाचणी कट करून घ्या.
तळ लाइन
ज्या दिवशी फायबर स्रोतांना बॅक-रिफ्लेक्शन संरक्षण मिळाले आणि ऑपरेटर्सनी पियर्सचा आदर करायला शिकले, त्या दिवशी पितळ आणि तांबे हे निषिद्ध धातू राहिले नाहीत. याचे सूत्र सुसंगत आहे: परावर्तित टप्प्यातून आरपार जाण्यासाठी कमाल शक्ती घनता, पृष्ठभागावर घट्ट फोकस, तांब्यासाठी ऑक्सिजन आणि पितळासाठी नायट्रोजन, स्वच्छ धातू, आणि आकार निश्चित करण्याच्या नियमानुसार तांब्याच्या प्रति मिलिमीटरसाठी अंदाजे एक किलोवॅट.
STYLECNC त्या संपूर्ण श्रेणीमध्ये फायबर लेझर्स कॉन्फिगर करते, पासून दागिने-श्रेणीतील धातू कापणारा पातळ पितळी कामासाठी उच्च-शक्ती प्रणाली उत्पादनासाठी तांबे पाठवा. STYLECNC परावर्तक-धातू-रेटेड कॉन्फिगरेशन आणि गॅस शिफारशीसाठी तुमचे धातू, जाडी आणि आकारमान एकत्र जुळवा.