फायबर लेझर चालवण्यामध्ये सहाय्यक वायू (असिस्ट गॅस) हा सर्वात जास्त खर्चाच्या बाबींपैकी एक आहे, आणि अनेक वर्कशॉपमध्ये त्याचा खर्च लेझर बीमला ऊर्जा देणाऱ्या विजेपेक्षा नकळतपणे जास्त होतो. त्यामुळेच, एअर कटिंग काम करते की नाही हा प्रश्न बदलून, त्याची योग्य प्रकारे मांडणी (सेटअप) कशी करावी यावर आला आहे. हे मार्गदर्शक निर्णयाच्या एअर संबंधित बाबींवर लक्ष केंद्रित करते: कापलेल्या जागेत (केर्फमध्ये) एअर असिस्ट कसे कार्य करते, संकुचित हवेचा (कॉम्प्रेस्ड एअरचा) आकार आणि प्रक्रिया कशी करावी, त्याचा कडांच्या गुणवत्तेवर (एज क्वालिटीवर) काय परिणाम होतो, आणि प्रति तास त्याचा नेमका खर्च किती येतो.

केर्फमध्ये एअर असिस्ट कसे काम करते
प्रत्येक फायबर लेझर कटसाठी गॅस जेटची आवश्यकता असते. बीम शीटमधून एक अरुंद चॅनल वितळवतो, आणि नोझलमधून बाहेर पडणारा कोॲक्सिअल गॅस प्रवाह वितळलेल्या धातूला पुन्हा घट्ट होण्यापूर्वीच कापलेल्या भागाच्या तळाशी बाहेर ढकलतो. त्या जेटशिवाय, बीमच्या मागे कट भरून जातो.
हवेमध्ये अंदाजे ७८ टक्के नायट्रोजन आणि २१ टक्के ऑक्सिजन असतो, त्यामुळे ती या दोन पारंपरिक वायूंच्या मिश्रणाप्रमाणे कार्य करते. नायट्रोजनचा अंश यांत्रिक निष्कासनाचे बहुतेक काम करतो, तर ऑक्सिजनचा अल्पसा वाटा थोडी उष्णतादायी ऊर्जा देतो आणि कापलेल्या पृष्ठभागावर ऑक्साईडचा एक हलका थर तयार करतो. माइल्ड स्टील आणि गॅल्व्हनाइज्ड पत्र्यावर हा ऑक्साईड सहसा केवळ देखाव्यापुरता आणि रंगासाठी तयार असतो; स्टेनलेस स्टीलवर तो एका फिकट छटेसारखा दिसतो.
दोन गोष्टींमुळे उत्पादन स्तरावर हवेचा वापर व्यावहारिक ठरला. उच्च-शक्तीचे स्रोत कमी प्रतिक्रियाशील वायूने जलद कापणी करण्यासाठी पुरेशी ऊर्जा देतात, आणि वर्कशॉप्सना असे आढळून आले की ते जो कंप्रेसर बसवतात ती एक-वेळची खरेदी असते, मासिक बिल नसते. ज्या फॅब्रिकेटर्सनी हा बदल स्वीकारला... उच्च-शक्ती फायबर लेझर मेटल कटिंग मशीन बहुतेकदा सर्वात लक्षणीय गॅस बचतीचा अहवाल दिला जातो, कारण जास्त पॉवर म्हणजे जलद कटिंग आणि प्रति मीटर कमी गॅस.
कोणते पदार्थ हवेने चांगले कापले जातात?
⦿ सौम्य पोलाद, अंदाजे १ ते ६ मिमी: एक सामान्य एअर विंडो, जी सहसा ८ ते १२ बार पासून सुरू होते आणि धार टिकवून ठेवणाऱ्या सर्वात कमी दाबावर समायोजित केली जाते.
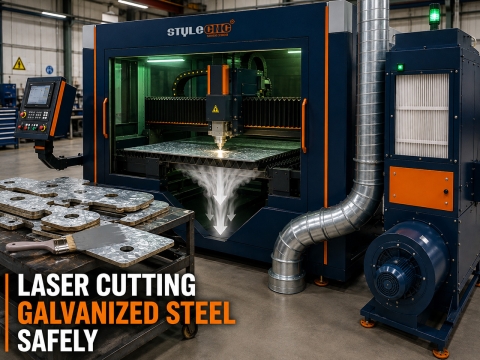
⦿ गॅल्व्हनाइज्ड शीट: हवेच्या संपर्कात आल्यास स्वच्छपणे कापली जाते आणि HVAC व आवरणाच्या कामांसाठी सर्वात मजबूत पर्यायांपैकी एक आहे.
⦿ पातळ ॲल्युमिनियम: अनेकदा हवा नायट्रोजनइतकीच चांगली कामगिरी करते, आणि हवा वापरण्यास सुरुवात केल्यावर ॲल्युमिनियमच्या कडा अधिक स्वच्छ होतात असे अनेक दुकानदारांनी सांगितले आहे.
⦿ स्टेनलेस स्टील: हवेच्या संपर्कात आल्यास वेगाने कापते, परंतु त्यावर ऑक्साईडची छटा येण्याची शक्यता असते; लपलेल्या किंवा रंगवलेल्या भागांसाठी योग्य, परंतु दिसणाऱ्या ब्रश फिनिशसाठी नाही.
ऑपरेटर सहसा थेट विचारतात: माझे ३ मिमी गॅल्व्हनाइज्ड पॅनेल्स नायट्रोजनवर जितके स्वच्छ निघतात, तितकेच ते हवेवरही निघतील का? बहुतेक एन्क्लोजर आणि डक्टवर्कच्या भागांसाठी याचे उत्तर होय असे आहे. जे भाग नायट्रोजनवर ठेवणे योग्य ठरते, ते असे भाग आहेत जे ग्राहक पाहतील, पूर्वतयारीशिवाय वेल्ड करतील किंवा प्रखर प्रकाशात तपासतील. स्त्रोताच्या शक्तीनुसार सामान्य जाडी आणि वेगाची मर्यादा यामध्ये दर्शविली आहे. फायबर लेझर कटिंग धातूची जाडी, वेग आणि पॉवर मार्गदर्शकज्यामुळे हवेचे मापदंड समायोजित करण्यापूर्वी वास्तववादी अपेक्षा ठेवण्यास मदत होते.
कंप्रेसरचे आकारमान ठरवणे: दाब, प्रवाह आणि शुष्कीकरण
एअर कटिंग यशस्वी होईल की नाही हे कंप्रेसर पॅकेज ठरवते. ७ ते ८ बारवर चालणारा एक सामान्य शॉप कंप्रेसर हा अवजारांसाठी बनवलेला असतो, कटिंग नोझलसाठी नाही, आणि अपुऱ्या क्षमतेच्या प्रणालीमुळे हवेच्या पुरवठ्यावर कोणाला संशय येण्याआधीच मळ आणि असमान कडा दिसून येतात.
| आवश्यकता | सामान्य लक्ष्य | हे का महत्त्वाचे आहे | मापन |
|---|---|---|---|
| वितरण दबाव | मशीनवर १६ बार क्लास पर्यंत, पातळ माइल्ड स्टीलसाठी नोझलवर सामान्यतः ८ ते १२ बार दाब असतो. | दाबामुळे वितळलेला धातू खाचेतून मोकळा होतो; थेंब पडल्याने मळी तयार होते. | नोझलचा पूर्ण मारा होत असताना कटिंग हेडवरील दाब मोजा. |
| मोफत हवाई वितरण | नोझल आणि पॉवरशी जुळणारे; मध्यम पॉवरवर काम करताना अंदाजे ०.५ m³/मिनिट वापर. | अपुरा प्रवाह लांब कट आणि मोठ्या नोझल्सना अपुरा पडतो. | कार्यरत दाबावर निर्धारित वितरणाच्या तुलनेत मोजलेला वापर |
| कोरडेपणा | उणे ४० ते उणे ६० अंश सेल्सिअसचा दाब दवबिंदू | ओलाव्यामुळे संरक्षक लेन्सवर धुकं जमा होतं आणि त्याला तडे जातात. | ड्रायरच्या खालील बाजूस दवबिंदूचे वाचन |
| तेल आणि कण | तेलमुक्त किंवा एकत्रीकरण आणि कार्बन गाळणीद्वारे तेल काढून टाकलेले | तेलाची वाफ ऑप्टिक्सवर जळते आणि कडांना दूषित करते. | फिल्टर विभेदक दाब आणि लेन्स तपासणीचा कालावधी |
| बफर स्टोरेज | मागणीतील अचानक वाढ शोषून घेण्यासाठी रिसीव्हर टँकचा आकार निश्चित केला आहे. | लेझर नियंत्रकांना दाबातील चढउतार आवडत नाहीत. | टोचताना दाबातील चढउतार आणि आकारात होणारे जलद बदल |
दाब आणि प्रवाह
नोझलला आवश्यक असलेल्या दाबावर कंप्रेसर निर्दिष्ट करा, तसेच ड्रायर, फिल्टर आणि पाइपिंगमधील गळती विचारात घ्या. प्रवाह नोझलच्या व्यासावरून आणि बीम प्रति तास किती मिनिटे चालू असतो यावरून ठरतो. संदर्भासाठी, एका प्रकाशित सेटअपमध्ये 13.4 kW इनपुट पॉवरमधून सुमारे 1.27 m³/min प्रवाह देणाऱ्या 16 बार कंप्रेसरचा वापर केला जातो, ज्याचा प्रत्यक्ष कटिंग वापर सुमारे 0.5 m³/min असतो, ज्यामुळे पियर्सिंग आणि मोठ्या नोझल्ससाठी वाव राहतो.
वाळवणे आणि गाळणे
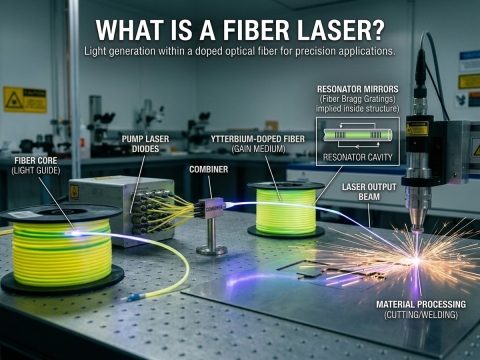
ही ती पायरी आहे जी दुकाने वगळतात आणि नंतर त्यांना पश्चात्ताप होतो. संकुचित हवा (compressed air) ओलावा आणि तेलाची वाफ वाहून नेते, आणि हे दोन्ही कटिंग हेडमधील संरक्षक लेन्सवर जमा होतात. धुक्याने भरलेली किंवा दूषित झालेली लेन्स बीम विखुरते, कट कमकुवत करते आणि उष्णतेमुळे तिला तडा जाऊ शकतो. एअर ट्रीटमेंट पुरवठादार सामान्यतः उणे ४० ते उणे ६० अंश सेल्सिअस दरम्यानचा प्रेशर ड्यू पॉइंट निर्दिष्ट करतात, ज्याचा अर्थ कंप्रेसरनंतर डेसिकेंट किंवा हाय-परफॉर्मन्स ड्रायर, आणि त्यानंतर कोॲलेसिंग व ॲक्टिव्हेटेड कार्बन फिल्टर्स वापरणे होय. हेडमध्ये संरक्षक लेन्स कोठे असते हे समजून घेणे, जे मार्गदर्शिकेत समाविष्ट आहे. फायबर लेझर कटिंग मशीनचे मुख्य भागयावरून हे स्पष्ट होते की हवेची गुणवत्ता प्रणालीतील सर्वात महागड्या उपभोग्य वस्तूचे संरक्षण का करते.
पाईपलाईन, बसवणे आणि देखभाल
कंप्रेसर लेझरच्या जवळ ठेवा जेणेकरून उच्च-दाबाची नळी कमी अंतरावर राहील, आणि सामान्य शॉप लाईन्सऐवजी पूर्ण कार्यरत दाबासाठी रेट केलेले पाईपिंग वापरा. प्रत्येक एल्बो, क्विक कपलर आणि लांब नळीमुळे नोझलवरील दाब कमी होतो, म्हणूनच अनेक इन्स्टॉलेशन्समध्ये कटिंग हेडसाठी एक स्वतंत्र उच्च-दाबाची लाईन समर्पित केली जाते, तर एक रेग्युलेटर वर्कशॉपच्या उर्वरित भागाला कमी-दाबाची हवा पुरवतो.
एअर पॅकेजला लेझरचाच एक भाग माना, बिल्डिंग सर्व्हिसेसचा भाग नाही. रिसीव्हरमधील पाणी दररोज काढून टाका आणि ऑटो ड्रेन तपासा, दर आठवड्याला दवबिंदूची नोंद करा, आणि फिल्टर एलिमेंट्स अंदाजे न बदलता, दाबातील फरकानुसार बदला. पाणी काढून टाकण्यास विसरल्यानंतर एका ओल्या सकाळमुळे, वर्षभराच्या फिल्टर एलिमेंट्सच्या खर्चापेक्षा संरक्षक लेन्सवर जास्त खर्च येऊ शकतो.
कडांच्या गुणवत्तेतील तडजोडी
एअर कटिंग हा काही विनामूल्य सौदा नाही; तो गॅसचा खर्च आणि कडांचे स्वरूप यांमधील एक जाणीवपूर्वक केलेला समझोता आहे. उद्योग क्षेत्रातील केस रिपोर्ट्सनुसार, अनेक भागांवर एअर-कट कडांची गुणवत्ता ऑक्सिजन किंवा नायट्रोजनच्या जवळपास असते, परंतु जो फरक कायम राहतो तो अपेक्षित असतो:
⦿ सौम्य पोलाद: कापलेल्या पृष्ठभागावर हलके ऑक्साईड असते, सामान्य पूर्व-प्रक्रियेनंतर रंगकाम आणि पावडर कोटिंगसाठी सहसा योग्य असते.
⦿ स्टेनलेस: फिकट पिवळी ते राखाडी छटा आणि नायट्रोजनपेक्षा कमी चमकदार पृष्ठभाग; वेल्डिंग किंवा पॉलिशिंग करण्यापूर्वी साफसफाईची आवश्यकता भासू शकते.
⦿ ॲल्युमिनियम: पातळ पत्र्यावर अनेकदा नायट्रोजनच्या बरोबरीचे किंवा त्याहूनही चांगले, आणि दाब नियंत्रित केल्यास मळी कमी आढळते.
⦿ जाडसर भाग: जाडी वाढल्याने मळीचा धोका वाढतो, आणि याच टप्प्यावर नायट्रोजन किंवा ऑक्सिजन सहसा कार्यक्रमात परत येतात.
पियर्सिंगबद्दल स्वतंत्रपणे नोंद घेणे आवश्यक आहे. अनेक एअर सेटअप्स कमी दाबावर पियर्सिंग करतात आणि नंतर कट करण्यासाठी दाब वाढवतात, कारण पियर्सिंग दरम्यान पूर्ण दाबाचा झोत वितळलेला धातू नोझलच्या दिशेने परत उडवू शकतो. संपूर्ण कंटूरमध्ये एकच निश्चित दाब वापरण्याऐवजी, कंट्रोलरला तो प्रेशर स्विच नियंत्रित करू द्या.
ग्राहकाला काय दिसते त्यानुसार ऑर्डर बुकची वर्गवारी करणे हा व्यावहारिक नियम आहे. लपवलेले ब्रॅकेट्स, रंगवलेले पॅनेल्स, आणि स्टील फॅब्रिकेशनचे भाग कोटिंगसाठी असलेले भाग हवेसाठी आदर्श उमेदवार आहेत. आर्किटेक्चरल स्टेनलेस आणि फूड-ग्रेड भाग सामान्यतः नायट्रोजनवर ठेवले जातात, आणि दोन्ही वायू पाईपद्वारे पुरवले जात राहतात. लेसर कटर मशीन कटिंग प्रोग्रामला प्रत्येक कामासाठी निवडण्याची मुभा देतो.
बदल करणे म्हणजे सहसा फक्त गॅस लाईन बदलणे नव्हे, तर पुन्हा ट्यूनिंग करणे होय. प्रत्येक मटेरियल आणि जाडीनुसार नोझलचा आकार, फोकसची स्थिती आणि दाब समायोजित करण्याची अपेक्षा ठेवा, आणि नंतर हे एअर पॅरामीटर्स एका स्वतंत्र कटिंग लायब्ररीमध्ये सेव्ह करा. बहुतेक वर्कशॉप्स प्रत्यक्ष कामांवर प्रक्रिया करण्यापूर्वी एका आठवड्यासाठी स्क्रॅपवर चाचणी नमुने चालवतात, आणि तो एक आठवडा कोणत्याही स्पेसिफिकेशन शीटपेक्षा एज क्वालिटीच्या प्रश्नाचे अधिक चांगले उत्तर देतो.
नायट्रोजनच्या तुलनेत प्रति तास खर्च
गॅसचा खर्च बीम-ऑन वेळ, नोझलचा आकार आणि दाब यांवर अवलंबून असतो, आणि नायट्रोजनचा खर्च प्रत्येक अतिरिक्त बारसोबत झपाट्याने वाढतो. हवेमुळे बिलाची रचना बदलते: पुरवलेल्या प्रत्येक घनमीटरमागे पैसे देण्याऐवजी, वर्कशॉपला एकदा कंप्रेसरसाठी आणि नंतर मुख्यत्वे ते चालवण्यासाठी लागणाऱ्या विजेसाठी पैसे द्यावे लागतात. दोन शिफ्टमध्ये काम करत असताना, हा फरक झपाट्याने वाढत जातो.
| घटक | संकुचित हवा | नायट्रोजन | मापन |
|---|---|---|---|
| कापण्याच्या प्रत्येक मिनिटाचा गॅस खर्च | सुमारे $०.०१ ते $०.०३, मुख्यतः वीज | सुमारे $०.२० ते $०.४०, उच्च दाब असताना अधिक | गॅसचा वापर भागिले बीम-ऑन मिनिटे |
| प्रति घनमीटर किंमत | बेसलाइन | हवेच्या किमान ३ पट, काही प्रदेशांमध्ये दहा पटींपेक्षा जास्त | भाडे आणि वितरणासह प्रति m³ वितरित किंमत |
| पुरवठा लॉजिस्टिक्स | साइटवर, मागणीनुसार तयार केलेले. | उकळण्यामुळे होणारे नुकसान असलेल्या बाटल्या, डेवार किंवा बल्क टँक | गॅस वितरणाची वाट पाहण्यात वाया जाणारे तास |
| आगाऊ गुंतवणूक | उच्च-दाब कंप्रेसर, ड्रायर, फिल्टर्स, रिसीव्हर | टाकीचे भाडे किंवा जनरेटर, तसेच चालू गॅस | एअर पॅकेजवरील परताव्याचे महिने |
| स्टेनलेसवर कडेचा परिणाम | कडेला ऑक्साईडची हलकी छटा | चमकदार, ऑक्साईड-मुक्त कडा | भागाला कापल्यानंतर साफसफाईची गरज आहे की नाही |
केस स्टडीजमुळे आकडे अधिक स्पष्ट होतात:
⦿ एका ऑस्ट्रेलियन फॅब्रिकेटरने खर्च केलेले $9बाटलीबंद नायट्रोजनवर दरमहा $000 खर्च करून, 22 kW, 16 बारचा कंप्रेसर पॅकेज स्थापित केला आणि सुमारे अहवाल दिला $9चालू आणि सेवा खर्च वजा केल्यावरही, वार्षिक ६,००० रुपयांची बचत.
एका ट्रे उत्पादकाने अंदाजे अहवाल दिला $4वर्षाला २,००० ची बचत होते आणि कॉम्प्रेस्ड एअर सिस्टीम एका वर्षाच्या आत स्वतःचा खर्च वसूल करते.
⦿ एका अमेरिकी कंत्राटी उत्पादकाने फायबर लेझरचा परिचालन खर्च खाली आणला $4 प्रति तास, नायट्रोजनच्या तुलनेत सुमारे ९० टक्के स्वस्त, आणि स्टेनलेस स्टीलचे बहुतेक काम शॉप एअरवर करते.
तुमच्या स्वतःच्या परताव्याच्या गणनेसाठी ३ आकड्यांची आवश्यकता असते: सध्याचा मासिक नायट्रोजन खर्च, दरमहा बीम-ऑन तास आणि योग्य आकाराच्या कंप्रेसर व ट्रीटमेंट पॅकेजची स्थापित किंमत. नायट्रोजन बिलातून कंप्रेसरचा वीज आणि सेवा खर्च वजा करा, आणि उरलेली रक्कम तुम्हाला सांगेल की त्या पॅकेजला स्वतःची किंमत वसूल करायला किती महिने लागतील. प्रामुख्याने कोटेड माइल्ड स्टील कापणाऱ्या दुकानांमध्ये आणि अॅल्युमिनियम भाग त्यांना सर्वात जलद परतावा मिळतो, कारण ऑक्साईडच्या बदल्यात त्यांना काहीही खर्च येत नाही.

स्विच करण्यापूर्वीची तपासणी सूची
✔ टाकीचे भाडे आणि वितरण शुल्कासह, नायट्रोजनची बारा महिन्यांची बिले मिळवा.
✔ भागांच्या मिश्रणाची दृश्यमान स्टेनलेस, कोटेड स्टील, गॅल्वनाइज्ड आणि ॲल्युमिनियममध्ये विभागणी करा आणि हवा किती प्रमाणात सामावून घेऊ शकते याचा अंदाज घ्या.
✔ तुमच्या सर्वात मोठ्या नोझलशी जुळणाऱ्या प्रवाहासह, नोझल दाब आणि लाइनमधील हानीसाठी कंप्रेसर निर्दिष्ट करा.
✔ ड्रायर, कोॲलेसिंग आणि कार्बन फिल्टर्स, आणि रिसीव्हर टँक यांचा खर्च पॅकेजचाच भाग म्हणून बजेटमध्ये समाविष्ट करा, अतिरिक्त वस्तू म्हणून नाही.
✔ दिसणाऱ्या स्टेनलेस आणि जाड भागांसाठी नायट्रोजन उपलब्ध ठेवा आणि कटिंग प्रोग्रामला प्रत्येक कामासाठी गॅस निवडू द्या.
तुमचा फायबर लेझर एअर कटिंगसाठी कॉन्फिगर करा
संपूर्ण श्रेणीमध्ये पॉवर लेव्हल्स आणि बेडच्या आकारांची तुलना करा फायबर लेसर कटिंग मशीनआणि तुमच्या साहित्यासाठी जुळणारा उच्च-दाब कंप्रेसर आणि एअर ट्रीटमेंट पॅकेजचा समावेश असलेल्या विनामूल्य दरपत्रकाची विनंती करा.