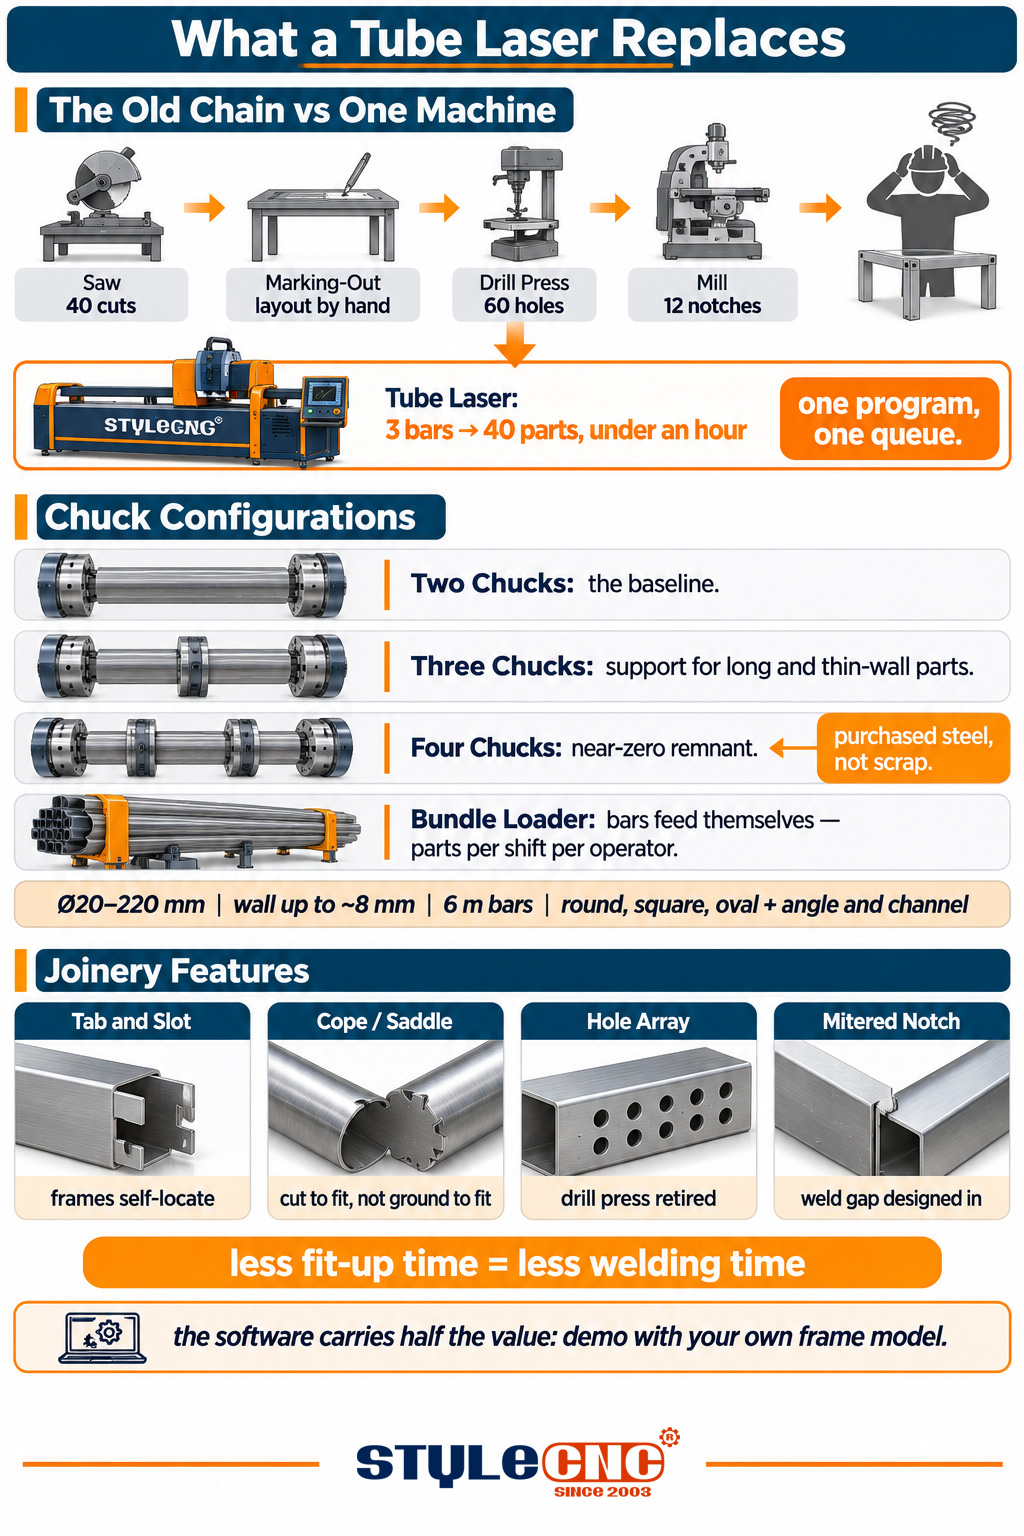
शीट लेझर्स लक्ष वेधून घेतात, पण ट्यूब लेझर्समध्येच खरी फॅब्रिकेशनची मेहनत दडलेली असते. ज्या फ्रेमसाठी चाळीस ट्यूब्स लागतात, त्यासाठी पारंपरिकरित्या चाळीस सॉ कट्स, मार्किंग-आउट सत्र, डझनभर ड्रिल केलेली छिद्रे, मिलिंग केलेल्या खाचा आणि वेल्डिंग करण्यापूर्वी सर्व काही काटकोनात आहे याची खात्री करण्यासाठी एका फिटरची गरज असते. ट्यूब लेझर ही संपूर्ण साखळी प्रोग्राम्स आणि चक्समध्ये रूपांतरित करतो. हे मार्गदर्शक मशीन कसे काम करतात, कोणते चक कॉन्फिगरेशन आणि क्षमता खरेदी करावी, गुंतवणुकीचे समर्थन करणारी जॉइनरीची वैशिष्ट्ये आणि या श्रेणीच्या वाढीमागील श्रमाचे गणित स्पष्ट करते.
ट्यूब कटिंग हे एक स्वतंत्र मशीन का आहे?
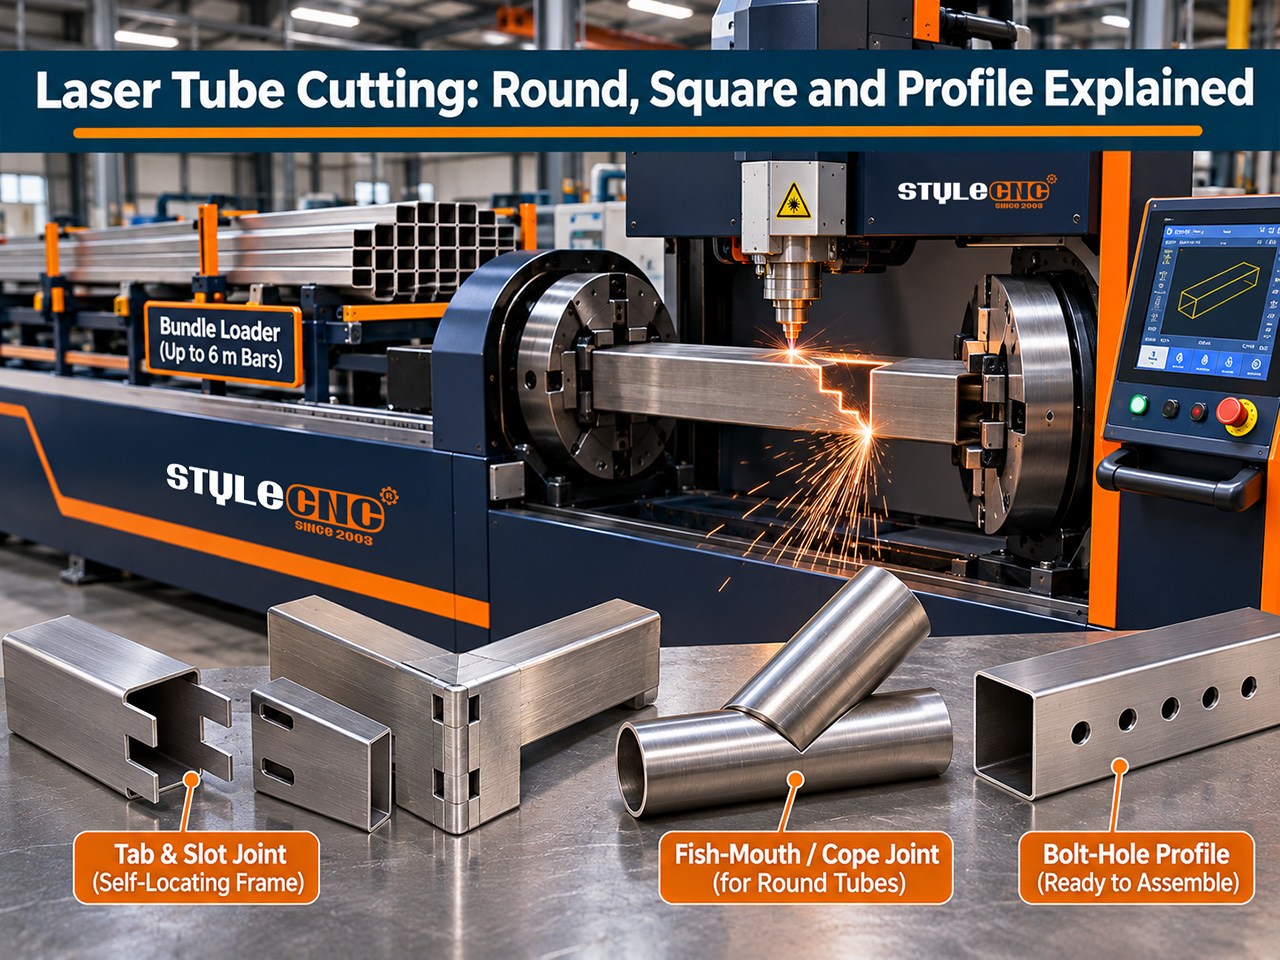
ट्यूब लेझर हे केवळ एक शीट मशीन नाही, ज्यावर रोटरी बोल्टने जोडलेली असते. यात एक लांब, जड बार वापरला जातो, जो अक्षावर पुढे सरकवला जात असताना अचूकपणे फिरणे आवश्यक असते. त्यामुळे याची रचना चक्सभोवती केलेली असते: हे मोटरचलित जबडे असतात जे मटेरियलला पकडतात, फिरवतात आणि एका निश्चित कटिंग झोनमधून पुढे सरकवतात. कंट्रोलर रोटेशन, फीड आणि कटिंग हेड यांना सिंक्रोनाइझ करतो, जेणेकरून एखादा आकार चौकोनी ट्यूबच्या कोपऱ्याभोवती गुंडाळता येईल किंवा गोल ट्यूबवर सर्पिलाकारात फिरवता येईल.
सपोर्ट ही एक छुपी अभियांत्रिकी समस्या आहे. ६-मीटरचा बार फक्त त्याच्या टोकांना पकडल्यास तो हेलकावे खातो आणि वाकतो, आणि कुंपणाच्या नळीइतकी कमी जाडीसुद्धा निष्काळजीपणे क्लॅम्प केल्यास दबते, म्हणूनच चकची संख्या आणि सपोर्टची रचना यांमुळे मशीनचे प्रकार वेगळे ठरतात:
| संरचना | ते काय जोडते | सर्वोत्कृष्ट | मापन |
|---|---|---|---|
| ४ चक | मूळ रचना: पुढचा चक फीड करतो आणि फिरवतो, मागचा चक स्टॉकला पकडतो. | सामान्य ट्यूब आकार आणि लांबीवर सर्वसाधारण फॅब्रिकेशन | प्रत्येक बारमागे मशीनने सोडलेला सर्वात लहान अवशेष |
| ४ चक | मधला चक कटिंग झोनमधून ट्यूबला आधार देतो. | लांब भाग, पातळ भिंती आणि अवशेषांवर अधिक घट्ट नियंत्रण | बारच्या टोकांजवळील कंपन आणि कटची गुणवत्ता |
| ४ चक | बारवर पूर्ण आधार, आणि डिझाइनचे अवशेष जवळजवळ शून्य. | ज्या उत्पादन कारखान्यांमध्ये कच्च्या मालाचे उत्पादन म्हणजे पैसा असतो | खरेदी केलेल्या प्रत्येक बारमधून कापण्यायोग्य लांबी |
| ऑटो लोडिंग बंडल | चकवर ऑपरेटर नसतानाही, रॅक बार आत ढकलतो आणि भाग खाली पडतात. | लाईट बंद आणि मोठ्या प्रमाणावर उत्पादन | प्रत्येक ऑपरेटरसाठी प्रति शिफ्ट लागणारे भाग |
टेबलने उर्वरित लांबीकडे जे लक्ष दिले पाहिजे, ते योग्यच आहे. प्रत्येक बारच्या शेवटी एक छोटा तुकडा (स्टब) असतो, ज्याच्या पुढे चक बारला पुढे सरकवू शकत नाहीत, आणि हजारो बारच्या बाबतीत तो छोटा तुकडा म्हणजे भंगाराच्या डब्यात जाणारे विकतचे स्टीलच असते. जी डिझाइन्स उर्वरित तुकड्याला काही सेंटीमीटरपर्यंत, किंवा ४-चक मशीनवर जवळजवळ शून्यापर्यंत कापतात, ती त्यांच्या जास्तीच्या किमतीची भरपाई मटेरियलच्या उत्पादनातून नकळतपणे करून देतात.
क्षमता: व्यास, जाडी आणि लांबी
⦿ व्यासाची श्रेणी: सर्वसाधारण यंत्रे गोल, चौरस, आयताकृती आणि अंडाकृती छेदांमध्ये साधारणपणे २० ते २२० मिमी पर्यंतचा व्यास हाताळतात; अवजड मॉडेल्स संरचनात्मक कामांसाठी या मर्यादेपलीकडेही विस्तारतात.
⦿ भिंतीची जाडी: सर्वसाधारण संरचनेत लेझरच्या शक्तीनुसार सुमारे ८ मिमी पर्यंत; अधिक जाड भिंतींसाठी जास्त वॅटेजची आवश्यकता असते.
⦿ स्टॉकची लांबी: मानक मशीनमध्ये ६ मीटरचे बार लोड केले जातात, लांब-बेडच्या पर्यायांसह; भागाची लांबी मशीनच्या अनलोड बाजूने मर्यादित असते.
⦿ ट्यूब व्यतिरिक्त इतर प्रोफाइल: अनेक मशीन्स अँगल, चॅनल आणि फ्लॅट बार देखील कापतात, ज्यामुळे एकाच मशीनद्वारे आकारल्या जाणाऱ्या कामाची व्याप्ती वाढते.
क्षमता माहितीपत्रकाशी नव्हे, तर कॅटलॉगशी जुळवा: मशीनने तुमचा सर्वात मोठा नियमित भाग क्लॅम्पिंगसाठी पुरेशी जागा ठेवून सामावून घेतला पाहिजे, आणि लेझरची शक्ती तुमच्या सर्वात जाड भिंतीला उत्पादन वेगाने हाताळू शकली पाहिजे. वॅटेज आणि जाडी यांचे नाते, जे दस्तऐवजात नमूद केलेले आहे, तेच आहे. फायबर लेझर कटिंगची जाडी, वेग आणि पॉवर मार्गदर्शकप्लेटऐवजी भिंतीच्या जाडीला लागू केले जाते.
पातळ भिंती आणि कॉस्मेटिक विभाग
क्षमतेचे दोन तपशील पुरेशा मशीनला निराशाजनक मशीनपासून वेगळे करतात. फर्निचर आणि डिस्प्लेच्या कामात सामान्यपणे वापरल्या जाणाऱ्या पातळ-भिंतीच्या ट्यूबला, आक्रमक जॉजमुळे डेंट पडतात आणि निष्काळजी पॅरामीटर्समुळे त्या जळून जातात, त्यामुळे वरवरच्या क्षमतेपेक्षा क्लॅम्पिंग प्रेशरचे नियंत्रण आणि तपासलेल्या पातळ-भिंतीच्या ट्यूबसाठीच्या सेटिंग्ज अधिक महत्त्वाच्या ठरतात. कॉस्मेटिक सेक्शन्स, पॉलिश केलेले स्टेनलेस स्टील आणि प्री-फिनिश्ड ट्यूब यांना अशा जॉ कव्हर्स आणि सपोर्ट्सची आवश्यकता असते ज्यामुळे ओरखडे पडणार नाहीत; मशीनमधून केवळ माइल्ड स्टीलचा भागच नव्हे, तर पॉलिश केलेला भाग बाहेर येताना दिसला पाहिजे.
सुतारकामाची वैशिष्ट्ये: मुख्य आकर्षण
आवश्यकतेनुसार कापणे हे मशीनच्या कामांपैकी सर्वात कमी महत्त्वाचे आहे. फॅब्रिकेशन व्यवसायात बदल घडवणारी वैशिष्ट्ये ती आहेत जी ट्यूबमध्ये कापली जातात:
⦿ टॅब्स आणि स्लॉट्स: भागांना एकमेकांजवळ घट्ट बसवणारे जुळणारे भाग, ज्यामुळे फ्रेम आपोआप काटकोनात जुळते आणि फिटिंग करणाऱ्याला खुणा करण्याची गरज राहत नाही.
⦿ कोप्स आणि सॅडल्स: माशाच्या तोंडासारखे आकार, जिथे एक ट्यूब दुसऱ्या ट्यूबला मिळते, जे बसवण्यासाठी घासण्याऐवजी कापून बनवलेले असतात.
⦿ छिद्रे आणि रचना: ड्रिल प्रेस आणि त्याच्या मांडणीतील त्रुटींची जागा घेऊन, प्रोग्रामद्वारे बोल्टचे नमुने आणि हार्डवेअरसाठी छिद्रे पाडली जातात.
⦿ नॉचेस आणि मिटर्स: कोनात कापलेले कोपऱ्याचे सांधे, ज्यात वेल्डिंगसाठीची फट डिझाइनमध्येच ठेवलेली असते.
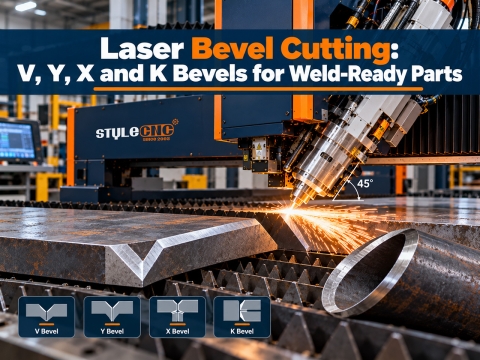
दुकाने पुढील परिणामाचे वर्णन त्याच प्रकारे करतात: फिट-अप वेळ कमी झाल्यामुळे वेल्डिंगचा वेळ कमी होतो, आणि भाग फक्त एकाच प्रकारे एकत्र जोडले जाऊ शकत असल्यामुळे गुणवत्ता वाढते. ज्या जोडांमध्ये ट्यूबच्या टोकांवर पूर्ण वेल्ड तयारीची आवश्यकता असते, त्यांच्यासाठी पुढील टप्पा हा आहे... 3D ट्यूब लेसर बेव्हल कटिंग मशीनजे त्याच फिरत्या कार्यप्रवाहात तिरकस बेव्हल कटिंगची भर घालते.
वेल्डिंगसाठी तयार कडा आणि कापल्यानंतर पुढे काय करायचे
ट्यूबचे भाग सहसा थेट वेल्डिंगसाठी जातात आणि लेझरच्या अरुंद खाचेमुळे (kerf) सामान्य जाडीच्या भिंतींवर ग्राइंडिंगशिवाय वेल्डिंग करता येतील अशा कडा तयार होतात. छिद्रांचे बिंदू आणि मळ (dross) हे शीटवर जसे वागतात तसेच येथेही वागतात: जुळवलेले पॅरामीटर्स ट्यूबचा आतील भाग स्वच्छ ठेवतात, जे द्रव वाहून नेणाऱ्या किंवा दिसणाऱ्या भागांसाठी महत्त्वाचे असते. ज्या उत्पादनांमध्ये आतील मळ अजिबात सहन केला जाऊ शकत नाही, त्यासाठी डिलिव्हरीनंतर चर्चा करण्याऐवजी प्रात्यक्षिकादरम्यान तुमच्या जाडीनुसार नोझल आणि गॅस सेटअपवर चर्चा करा.
ऑटोमेशन: जेव्हा बंडल लोडर पैसे देतो
मॅन्युअल-लोड मशीनमध्ये ऑपरेटरला चकच्या टोकालाच राहावे लागते: एक बार लोड करणे, प्रोग्राम चालवणे, भाग पकडणे, आणि हीच प्रक्रिया पुन्हा करणे. ऑटोमॅटिक बंडल लोडर हेच काम एकावर एक रचतो: बारचा एक रॅक एकामागून एक आत येतो, भाग कन्व्हेयर किंवा बिनमध्ये पडतात, आणि लोड करण्याच्या मधल्या वेळेत ऑपरेटर अनेक मशीन्सचा पर्यवेक्षक किंवा वेल्डर बनतो.
हा निर्णय उत्पादनाच्या प्रमाणावर अवलंबून असतो. दिवसाला काही बार कापणाऱ्या दुकानाला फारसा फायदा होत नाही; पण शेकडो समान भाग बनवणाऱ्या दुकानाला एका शिफ्टची मजुरी आणि त्यानंतरचे काम बंद ठेवण्याचे तास मिळतात. लोडरमुळे कमी होणाऱ्या मजुरीच्या खर्चाच्या तुलनेत त्याची किंमत ठरवा, आणि हे लक्षात घ्या की त्यामुळे गुणवत्ताही स्थिर राहते, कारण बार प्रत्येक वेळी एकाच दिशेने आणि एकाच गतीने पुढे सरकतात.
ट्यूब लेझर कोण खरेदी करतात आणि कोणते कॉन्फिगरेशन.
⦿ फर्निचर आणि डिस्प्ले फ्रेम्स: हलके भाग, जास्त भागांची संख्या, सर्वत्र टॅब्स आणि स्लॉट्स; लोडरसह २ किंवा ३ चक मशीन जलद कमाई करून देते.
⦿ फिटनेस उपकरणे आणि आसनव्यवस्था: सुबक पृष्ठभाग असलेले वक्र आणि अंडाकृती भाग; दर्जेदार आधार आणि ओरखडे न पडणारी पकड.
⦿ रेलिंग, गेट आणि कुंपण: मिश्र प्रोफाइल आणि मिटर; एक लवचिक मॅन्युअल-लोड मशीन ही विविधता हाताळते.
⦿ मशीन फ्रेम्स आणि स्किड्स: अधिक जड चौरस भाग आणि बोल्ट रचना; क्षमता आणि भिंतीची जाडी वैशिष्ट्ये निश्चित करतात.
⦿ कंत्राटी ट्यूब कटिंग: सेवा व्यवसायाचे उदाहरण, जिथे लोडर आणि जवळपास शून्य अवशेष असलेली रचना हेच नफ्याचे मुख्य घटक आहेत.
या उद्योगांमधील तयार नमुने यात संग्रहित केले जातात. लेझर कटिंग मशीन प्रोजेक्ट गॅलरीआणि कोणत्याही स्पेसिफिकेशन पेजपेक्षा, प्रत्यक्ष भागांवर टॅब्स, कोप्स आणि अॅरेज कसे दिसतात हे शिकण्याचा हा एक अधिक जलद मार्ग आहे.
सॉफ्टवेअरचे मूल्य निम्मे असते.
जॉइनरी लायब्ररी सॉफ्टवेअरमध्ये असते, त्यामुळे हार्डवेअरइतकेच त्याचेही गांभीर्याने मूल्यांकन करा. चांगले ट्यूब सॉफ्टवेअर इम्पोर्ट्स 3D हे मशीन प्रत्येक ट्यूबची वैशिष्ट्ये आपोआप एकत्र जोडते आणि उलगडते, मेन्यूमधून टॅब आणि कोप्स लावते, आणि उरलेला भाग दाबण्यासाठी बारच्या बाजूने भाग बसवते. कमकुवत सॉफ्टवेअरमुळे प्रोग्रामरला प्रत्येक खाच हाताने काढावी लागते, ज्यामुळे मशीनने वाचवलेले श्रम नकळतपणे परत मिळतात. प्रात्यक्षिक पुरवठादाराच्या सॅम्पल फाईलपासून नव्हे, तर तुमच्या स्वतःच्या फ्रेम मॉडेलपासून सुरू करण्यास सांगा.
३ स्थानके बदलण्याचे श्रमाचे गणित
चाळीस ट्यूब्सची एक प्रातिनिधिक चौकट घेऊया. पारंपरिक पद्धतीत: करवतीने चाळीस काप, प्रत्येक कापानंतर हाताळणी, मार्किंग, साठ छिद्रे पाडणे, डझनभर खाचा मिलिंग करणे, आणि वेल्डिंग टेबलवर जुळवणी करणे, या सगळ्यात ३ मशीन्स आणि २ माणसे मिळून एक मोठा दिवस घालवतात. ट्यूब लेझरवर, तेच चाळीस भाग ३ बारमधून एका तासापेक्षा कमी वेळात तयार होतात, लेआउटमधील चुकांपासून मुक्त होऊन येतात आणि वेल्डिंगसाठी एकमेकांमध्ये पक्के बसतात.
वाचवलेले तास हे हिशोबाचा केवळ अर्धा भाग आहेत. सॉ, ड्रिल आणि मिल स्टेशन्सची भूमिका दुय्यम होते, त्यांची जागा परत मिळते आणि ३ रांगांचा वेळापत्रकाचा धोका एका रांगेत बदलतो. जे शॉप्स साप्ताहिक फ्रेम्ससाठी कोटेशन देतात, त्यांना असे आढळून येते की मशीनचा परतावा दहा वर्षांपूर्वीच्या शीट लेझरसारखाच आहे: एखाद्या प्रदेशात जो प्रथम येतो, त्याला शेजारी बरोबरी साधण्यापूर्वी लीड टाइमवर काम मिळते. क्षमता आणि चकच्या संख्येनुसार कॉन्फिगरेशन्सची तुलना केली जाते. फायबर लेसर ट्यूब कटर पृष्ठ, अधिक विस्तृत सोबत फायबर लेझर कटिंग मशीन श्रेणी.
खरेदीदार चेकलिस्ट
✔ तुमच्या भागांची यादी करा: सर्वात मोठा आणि सर्वात लहान व्यास, सर्वात जाड भिंत, आणि सर्वात लांब भाग, क्लॅम्पिंगसाठी लागणाऱ्या जागेसह.
✔ भागाची लांबी, भिंतीची नाजूकता आणि तुमच्यासाठी उरलेल्या उत्पन्नाचे मूल्य किती आहे यानुसार चकची संख्या निवडा.
✔ जॉइनरी लायब्ररीची पुष्टी करा: टॅब्स, स्लॉट्स, कोप्स आणि मीटर्स सॉफ्टवेअरमध्ये प्रोग्राम केलेले आहेत, ब्रोशरमध्ये त्यांचे आश्वासन दिलेले नाही.
✔ दररोजच्या बारच्या संख्येनुसार लोडर ठरवा आणि तो नंतर आला तरी त्यासाठी जागा सोडा.
✔ प्रात्यक्षिकाच्या वेळी तुमची स्वतःची फ्रेम किट कापा आणि वेल्ड करा; जुळवणी केल्यावरच खरी परिस्थिती कळते.
सॉ, ड्रिल आणि मिलच्या जागी एकच प्रोग्राम वापरा
चक कॉन्फिगरेशन, क्षमता आणि बंडल लोडरची तुलना करा फायबर लेसर ट्यूब कटिंग मशीनआणि तुमच्या सेक्शन्स, भिंतींची जाडी आणि भागांच्या आकारमानानुसार जुळणारे मोफत कोटेशन मिळवा.