मशीन कापण्याची प्रक्रिया स्वयंचलित करते, त्यासंबंधित निर्णय नाही. या मार्गदर्शिकेत निर्णय प्रक्रियेबद्दल माहिती दिली आहे: मशीन विश्वास ठेवू शकेल असा कच्चा माल निवडणे आणि तयार करणे, नाजूक काम शांतपणे चालावे यासाठी आधार लावणे, रेखाटलेल्या आराखड्यानुसार प्रोग्रामिंग करणे, पहिला कट वाचणे, आणि लाकडी लेथ मशीनमधून तयार होणाऱ्या जवळपास प्रत्येक खराब भागासाठी कारणीभूत असलेल्या काही लक्षणांचे निदान करणे.
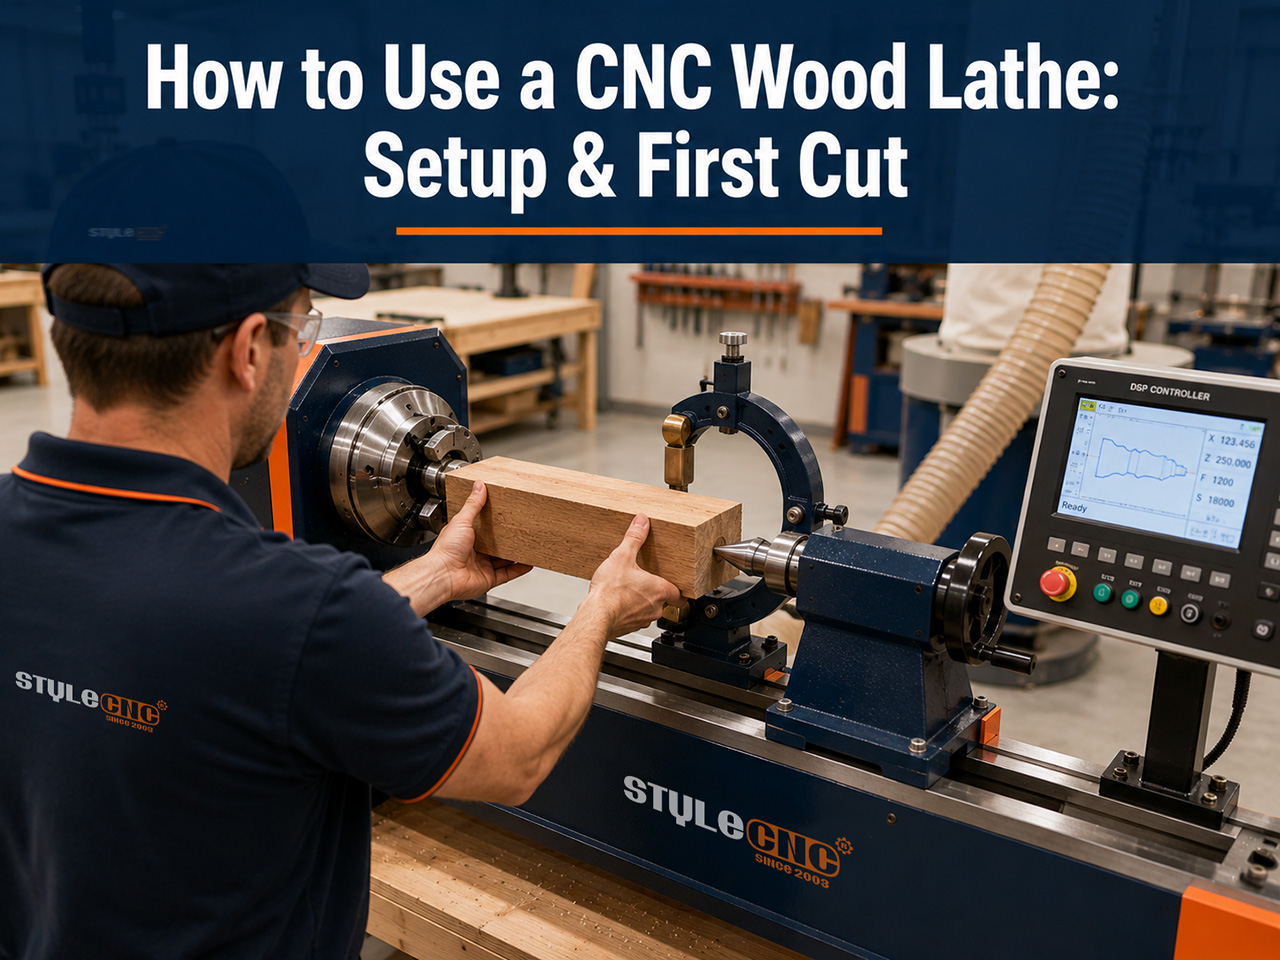
मशीनच्या आधी: ब्लँक निवडणे आणि तयार करणे
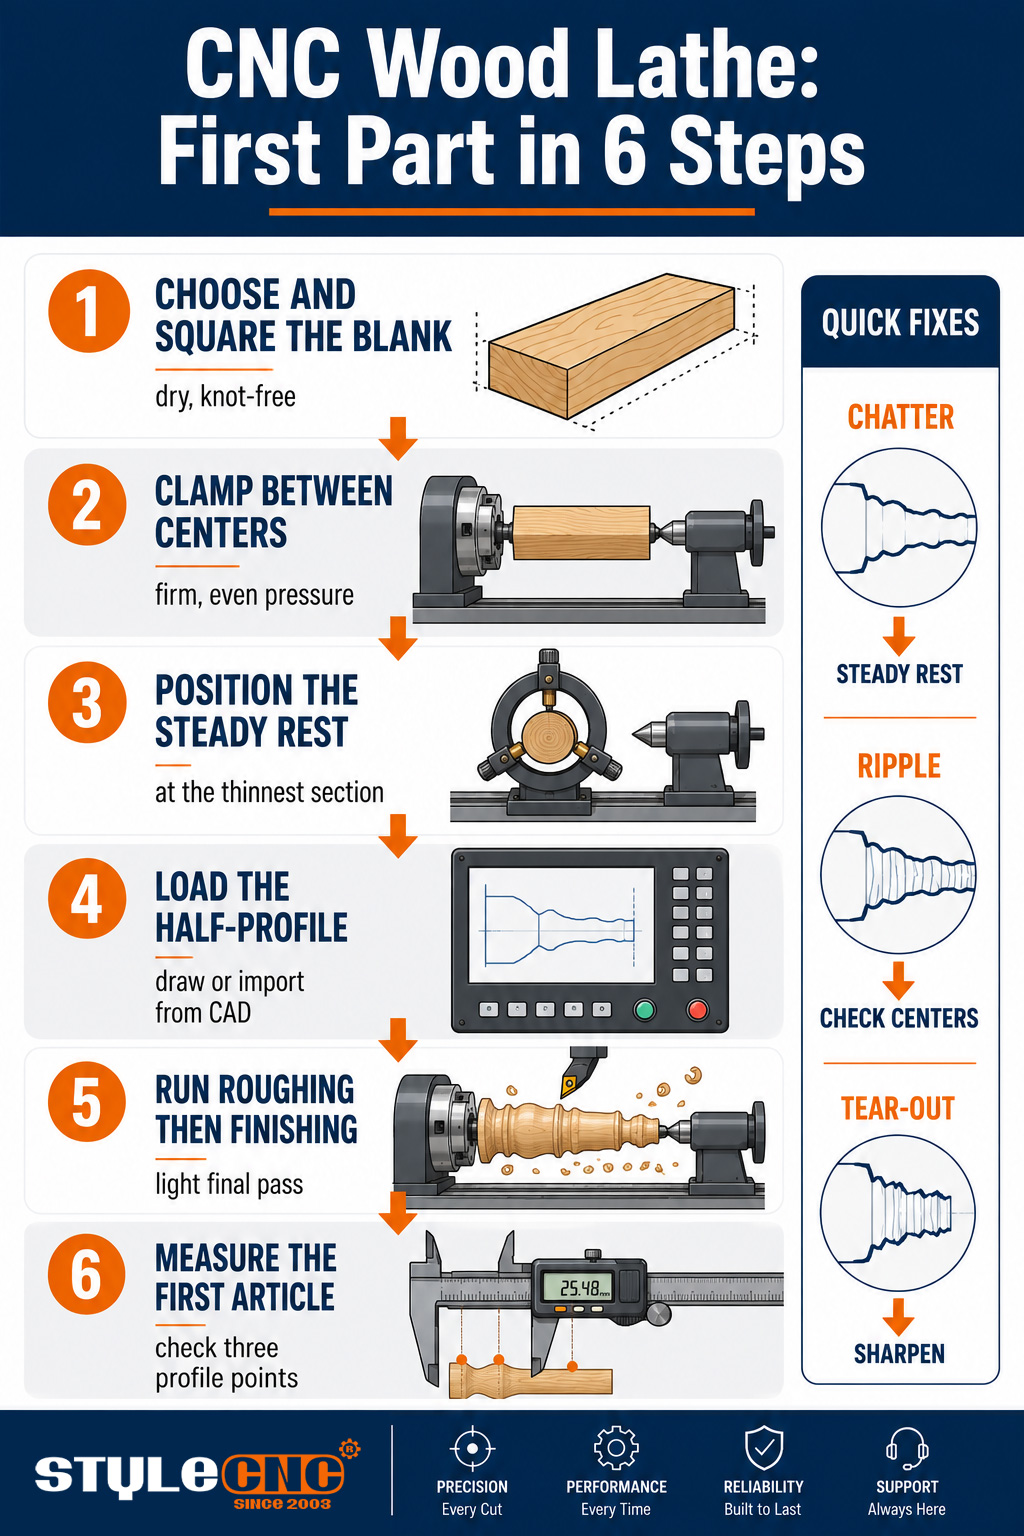
प्रत्येक तयार होणारे प्रोफाइल ज्या कच्च्या लाकडापासून सुरू होते, त्याचाच वारसा घेते, त्यामुळे संपूर्ण प्रक्रियेतील तयारीची दहा मिनिटे ही सर्वात जास्त परिणामकारक ठरतात. वळवण्याच्या लांबीवर सैल गाठी नसलेले सरळ धाग्यांचे लाकूड निवडा, कारण बारीक भागातील गाठ वेगाने बाहेर फेकली जाऊ शकते. कोरडे, स्थिर लाकूड कापल्यानंतर त्याचे आकारमान टिकवून ठेवते; ओलाव्यामुळे हलणारे लाकूड आज गोल होते, तर पुढच्या आठवड्यात लंबवर्तुळाकार होते.
प्रत्येक टोकावरील क्लॅम्पिंग स्टब्ससाठी, तयार भागापेक्षा किंचित लांब असलेले ब्लँक्स चौरस आणि एकसारखे कापून घ्या. जेव्हा तुमच्या चकच्या शैलीला फायदा होत असेल, तेव्हा मध्यभागी खुणा करा आणि पूर्व-ड्रिल करा, कारण मध्यभागापासून बाजूला लोड केलेला ब्लँक रफिंग पासला असमानपणे मटेरियल काढण्यास भाग पाडतो आणि मशीनला पहिल्या सेकंदापासून कंपनांशी झुंजायला लावतो. प्रामुख्याने वापरले जाणारे कठीण लाकूड. उत्पादन लाकूड मशीनिंग अनुप्रयोगबीच, मॅपल, बर्च आणि ओक यांसारखी झाडे, या शिस्तीचे पालन केल्यास स्वच्छ कापणीचे चांगले फळ देतात.
मांडणी: क्लॅम्पिंग, सेंटर्स आणि स्टेडी रेस्ट
हेडस्टॉकवरील ड्राइव्ह चक आणि टेलस्टॉकवरील लाइव्ह सेंटर यांच्यामध्ये ब्लँक लोड करा आणि दोन्ही घट्ट, समान दाबाने बसवा. जास्त सैल असल्यास, रफिंग लोडखाली ब्लँक घसरतो; जास्त घट्ट केल्यास लांब स्टॉक वाकतो, जो प्रोफाइल पास तुम्ही न काढलेल्या वक्राच्या रूपात तंतोतंत पुनरुत्पादित करतो.
स्टेडी रेस्टमुळेच एक असे मशीन बनते जे बारीक काम करू शकते आणि दुसरे असे मशीन बनते ज्याचा उल्लेख फक्त माहितीपत्रकात केलेला असतो. सायकल सुरू होण्यापूर्वी रेस्टची बोटे सर्वात पातळ प्रोग्राम केलेल्या भागावर ठेवा, कारण काही सेंटीमीटरपेक्षा कमी जाडीचा बॅलस्टर किंवा बॅट हँडल आधाराशिवाय ब्लेडपासून दूर वाकतो आणि याचा परिणाम म्हणजे असा कंप निर्माण होतो जो कोणताही पॅरामीटर बदलूनही दूर करता येत नाही. ऑपरेटर डझनभर वेगवेगळ्या प्रकारे तोच प्रश्न विचारतात: दोन्ही टोके स्वच्छ असूनही माझ्या स्पिंडलचा मधला भाग खडबडीत का आहे? याचे उत्तर आहे डिफ्लेक्शन (विचलन), आणि रेस्ट हा त्यावरचा उपाय आहे.
प्रत्येक स्पिन-अपपूर्वी गार्ड्स बंद करा आणि नवीन ब्लँकच्या पहिल्या फेऱ्यादरम्यान रोटेशन प्लेनपासून दूर उभे राहा, कारण नेमक्या त्याच क्षणी एखादा न दिसणारा तडा किंवा सैल गाठ सुटते. या सवयीमुळे २ सेकंद वाया जातात; याउलट केल्यास स्पिंडलच्या वेगातच धडा मिळतो. पहिल्या कटपासून डस्ट एक्स्ट्रॅक्शन चालू ठेवणे हे याच शिस्तीचा एक भाग आहे, ज्यामुळे लाकडाचा कीस रेल्सवर पडत नाही आणि ऑपरेटरच्या संपूर्ण शिफ्टमधील श्वासात बारीक धूळ मिसळत नाही.
प्रोफाइल प्रोग्रामिंग
हा प्रोग्राम एका हाफ-प्रोफाइलच्या स्वरूपात सुरू होतो: तयार होणाऱ्या भागाच्या एका बाजूची, एका टोकापासून दुसऱ्या टोकापर्यंतची २डी बाह्यरेखा. ती कंट्रोलरच्या सॉफ्टवेअरमध्ये काढा किंवा CAD मधून इम्पोर्ट करा, ब्लँकचा व्यास आणि लांबी सेट करा, आणि सॉफ्टवेअर स्वतःच रफिंग व फिनिशिंग पासेस तयार करते. आधुनिक मशीनवर कापण्यासाठी कोणताही टेम्पलेट नसतो आणि हाताने लिहिण्यासाठी कोणताही जी-कोड नसतो.
प्रत्येक नवीन भागावर २ प्रोग्राम सेटिंग्जकडे लक्ष देणे आवश्यक आहे. रफिंग डेप्थ अशा प्रकारे सेट करा की चौकोनी ब्लँक एकाच मोठ्या पासऐवजी आरामात टप्प्याटप्प्याने गोल होईल, आणि फिनिशिंग फीड पहिल्या भागासाठी आवश्यक वाटण्यापेक्षा हळू सेट करा. सॉफ्टवेअर स्क्रीनशॉट्स आणि सोडवलेल्या उदाहरणांसह, ड्रॉइंगपासून भागापर्यंतची संपूर्ण कार्यप्रणाली टप्प्याटप्प्याने स्पष्ट केली आहे. लाकडी लेथ वापरण्याच्या मूलभूत गोष्टींचे मार्गदर्शनजे पहिल्या आठवड्यातील ऑपरेटर्ससाठी या पेजसोबत चांगले जुळते.
पहिला टप्पा: मापदंड आणि निकालाचे वाचन
सावधपणे सुरुवात करा आणि नफ्याचे प्रमाण कुठे आहे हे कपातीवरूनच ठरवा:
• स्पिंडल वेगसामान्य लेग व्यासांसाठी कमी हजार RPM पासून सुरुवात करा, मोठ्या व्यासांसाठी ते कमी करा आणि कट सुरळीत राहीपर्यंतच वाढवा.
• रफिंगमध्यम प्रमाणात खाद्य, वरवरचे घास; गोलसर मांस मिळवणे हे उद्दिष्ट आहे, गुळगुळीत पृष्ठभाग नव्हे.
• समाप्तकमी फीडवर एक हलका सलग पास पृष्ठभाग तयार करतो; दोन हेसिटंट पास विटनेस लाईन्स तयार करतात.
• ऐका आणि पहास्वच्छ कातरणीचा काप एकसारखा आवाज करतो आणि पट्ट्यांसारखा उडतो; हातोडी मारल्यासारखा आवाज आणि धूळ याचा अर्थ धार किंवा फीड चुकीचे आहे.
पहिला नमुना चालवा, थांबवा आणि बॅच अंतिम करण्यापूर्वी प्रोफाइलच्या बाजूने ३ ठिकाणी रेखाचित्राशी त्याची तुलना करा. मशीन एक त्रुटी चाळीस वेळा पूर्ण सुसंगततेने सहजपणे पुन्हा तयार करते, त्यामुळे तपासणीचे संपूर्ण मूल्य पहिल्या भागालाच मिळते. पाय, कठडे आणि पट्ट्यांवरील तयार नमुने. सीएनसी वुड टर्निंग लेथ प्रोजेक्ट गॅलरी सँडिंग करण्यापूर्वी, परिपूर्ण बनवलेल्या पहिल्या नमुन्याचा पृष्ठभाग कसा दिसला पाहिजे, हे दाखवा.
समस्यानिवारण: लक्षणापासून कारणापर्यंत आणि उपायापर्यंत
लाकूड लेथने बनवलेल्या जवळपास प्रत्येक खराब भागाचे मूळ ५ लक्षणांपैकी एकामध्ये असते:
| लक्षणं | संभाव्य कारण | निराकरण | मापन |
|---|---|---|---|
| पातळ भागांवर चॅटर मार्क्स | आधार नसलेला भाग पात्यापासून दूर वाकत आहे | बारीक भागावर स्टेडी रेस्ट ठेवा किंवा त्याची जागा बदला; कापण्याची खोली कमी करा. | पास दरम्यान विश्रांतीच्या ठिकाणी दिसणारे विचलन |
| संपूर्ण प्रोफाइलवर तरंग | झिजलेले मध्यभाग, सैल गिब्स, किंवा पात्याची धार ओलांडणे. | केंद्र पुन्हा बसवा, गिब घट्ट करा, ब्लेड फिरवा किंवा बदला. | स्पिंडलच्या फिरण्याबरोबर लहरींची उंची पुन्हा पुन्हा बदलते |
| नक्षीदार धाग्यांवर फाडता येण्याजोगे | लाकडासाठी फीड खूपच आक्रमक आहे, धार बोथट झाली. | फिनिशिंग फीडचा वेग कमी करा, शेवटचा पास हलक्या हाताने घ्या, धार लावा | फिरवल्यानंतर बोटाला स्पर्श केल्यावर पृष्ठभाग गुळगुळीत लागतो. |
| प्रोफाइलच्या दऱ्यांमधील जळण्याचे डाग | ब्लेड अडकणे, व्यासाच्या मानाने वेग खूप जास्त | व्हॅलीमधून फीड वाढवा, स्पिंडलचा वेग कमी करा | प्रत्येक भागावर त्याच प्रोफाइल पॉइंट्सवर भाजल्याचे डाग दिसतात |
| बॅचनुसार भागांमध्ये फरक असतो. | ब्लँक्स विसंगत, क्लॅम्पिंग प्रेशरमध्ये बदल | ब्लँकची तयारी प्रमाणित करा, चक आणि टेलस्टॉकवरील दाब तपासा. | सलग दहा भागांमध्ये पसरलेला व्यास |
जेव्हा एखादे लक्षण दिसू लागते, तेव्हा टेबलवर वरपासून खालपर्यंत काम करा आणि एका वेळी एकच व्हेरिएबल बदला, जेणेकरून उपाय आपोआप ओळखला जाईल. कटिंगच्या समस्यांपलीकडील इलेक्ट्रिकल आणि कंट्रोलरमधील दोषांसह, अधिक सखोल डायग्नोस्टिक ट्रीज यामध्ये समाविष्ट आहेत. लाकडी लेथ समस्यानिवारण मार्गदर्शकमशीनच्या बाजूला बुकमार्क करायचे पृष्ठ कोणते आहे.
देखभालीची लय जी त्याला सुस्थितीत ठेवते
• प्रत्येक शिफ्टपहिल्या सायकलपूर्वी रेल आणि स्क्रूंवरील कण साफ करा आणि ब्लेडच्या कडा तपासा.
• साप्ताहिकमॅन्युअलमध्ये दिलेल्या वेळापत्रकानुसार गाइडवे आणि बॉल स्क्रूंना वंगण लावा आणि टेलस्टॉकचे अलाइनमेंट तपासा.
• मासिकबेल्टचा ताण तपासा, गिब ॲडजस्टमेंट तपासा आणि सेंटर्स अचूक फिरत असल्याची खात्री करा.
• परिधान केल्याप्रमाणेस्टॉक खराब झाल्यानंतर करण्याऐवजी, फाटण्याची पहिली खूण दिसताच प्रोफाइल ब्लेड फिरवा किंवा धार लावा.
प्रत्येक बॅचपूर्वीची उड्डाणपूर्व तपासणी सूची
✓ कोरा कागद सरळ, कोरडा, गाठी तपासलेला आणि एकसारख्या लांबीत कापलेला.
✓ चक आणि टेलस्टॉक घट्ट व समान स्थितीत बसवलेले असावेत, स्टेडी रेस्ट सर्वात पातळ भागावर ठेवलेली असावी.
✓ प्रोफाइल लोड केले, ब्लँकचे आकारमान निश्चित केले, रफिंग डेप्थ आणि फिनिशिंग फीडचे पुनरावलोकन केले.
✓ ब्लेडची तपासणी झाली, गार्ड बंद आहेत, एक्स्ट्रॅक्शन सुरू आहे.
✓ बॅच सुरू होण्यापूर्वी पहिल्या नमुन्याचे ३ प्रोफाइल पॉइंट्सवर मोजमाप केले जाते.
वारंवार विचारले जाणारे प्रश्न
मी स्पिंडलचा वेग किती ठेवून सुरुवात करावी?
व्यासानुसार कमी वेगाने सुरुवात करा, सामान्य लेग स्टॉकसाठी काही हजार RPM पासून आणि मोठ्या व्यासांसाठी त्याहूनही कमी, नंतर कटिंग सुरळीत आणि शांत राहील तोपर्यंत वेग वाढवा. योग्य वेग लगेच जाणवतो; चुकीचा वेग आधी खडखडाट करतो किंवा जळतो.
माझ्या पार्टचा फक्त मधला पातळ भागच का थरथरतो?
बारीक धातू नेमका जिथे सर्वात पातळ असतो, तिथे तो ब्लेडपासून दूर वाकतो आणि या उसळीमुळे कंपनाचा आवाज उमटतो. स्टेडी रेस्ट त्या भागावर ठेवा आणि अंतिम कट हलका करा; कोणताही वेग किंवा फीडमधील बदल आधाराची जागा घेऊ शकत नाही.
लोड करण्यापूर्वी मला ब्लँक्सना गोल करण्याची गरज आहे का, की मशीन चौकोनी स्टॉक घेऊ शकते?
उत्पादन यंत्रे थेट चौकोनी धातू घेतात; रफिंग पासमुळे तो काही सेकंदात गोल होतो. महत्त्वाचे हे आहे की चौकोनी धातूचा तुकडा सरळ आणि मध्यभागी असावा, कारण मध्यभागापासून दूर असलेला तुकडा गोल होईपर्यंत प्रत्येक फेऱ्यात ब्लेडवर आदळतो.
नक्षीदार किंवा कुरळ्या लाकडावरील फाटणे कसे थांबवावे?
प्रथम धार लावा, नंतर फिनिशिंग फीडचा वेग कमी करा आणि शेवटचा हलका पास घ्या. नक्षीदार लाकडाचे तंतू सतत दिशा बदलत असतात, आणि केवळ मंद फीडवर असलेली तीक्ष्ण धारच त्यांना स्वच्छपणे कापू शकते; काही जास्त नक्षीदार लाकडाच्या तुकड्यांमध्ये सँडिंगसाठी थोडी जागा (सँडिंग अलाउन्स) प्रोग्राम करणे पुरेसे असते.
प्रोफाइल ब्लेड्सना किती वेळा धार लावण्याची किंवा बदलण्याची गरज असते?
कॅलेंडरनुसार नव्हे, तर स्थितीनुसार: पूर्वी स्वच्छपणे कापल्या जाणाऱ्या लाकडावर पहिला फाटलेला भाग किंवा अस्पष्ट पृष्ठभाग दिसणे, हा एक संकेत आहे. दररोज घनदाट कठीण लाकडावर काम करणारी दुकाने साप्ताहिक वेळापत्रकानुसार कडांना अंतिम रूप देतात आणि उत्पादन न थांबवता अदलाबदल करण्यासाठी धार लावलेला एक अतिरिक्त संच ठेवतात.
माझ्या तयार प्रोफाइलमध्ये एक बारीक सर्पिलाकार लाट दिसते. ती कशामुळे निर्माण होते?
फिरण्यासोबत एक नियमित सर्पिलाकार नमुना तयार झाल्यास, तो यंत्रणेतील बिघाडाकडे निर्देश करतो: जसे की झिजलेले किंवा सैल झालेले सेंटर्स, गिबमधील ढिलाई, किंवा ब्लेडची धार संपणे. प्रोग्रामला हात लावण्यापूर्वी सेंटर्स पुन्हा व्यवस्थित बसवा, गिब घट्ट करा आणि ब्लेड बदला.
मी हिरवे किंवा अर्धवट वाळलेले लाकूड वळवू शकेन का?
मशीन ते कापेल, पण तुम्ही कापलेला भाग त्याच आकारात राहणार नाही. ओला माल सुकताना वाकतो, त्यामुळे मोठ्या प्रमाणावरील टर्निंगसाठी कोरडे, स्थिर तुकडे लागतात; ग्रीन टर्निंग हे मुद्दाम सुकण्यासाठी वेळ देऊन केल्या जाणाऱ्या हस्तकलेच्या वाडग्यांसाठी वापरले जाते, बॅच स्पिंडलच्या कामासाठी नाही.
कोणती नियमित देखभाल खरोखरच सर्वात महत्त्वाची आहे?
प्रत्येक शिफ्टला रेल आणि स्क्रू घासणे, वेळेवर वंगण घालणे आणि ब्लेडची योग्य स्थिती राखणे. या ३ सवयी झीजेची साखळी टाळतात, जी अखेरीस लहरी, कंप आणि अचूकता कमी होण्यास कारणीभूत ठरते; मॅन्युअलमधील इतर सर्व गोष्टी महत्त्वाच्या आहेत, पण या ३ सवयी रोजच्या कमाईसाठी महत्त्वाच्या ठरतात.
या पायऱ्या योग्य मशीनवर चालवा
वरील प्रत्येक तंत्रात भक्कम आधार, अचूक केंद्रे आणि प्रोफाइल्स समजणारा कंट्रोलर असलेल्या मशीनची गृहीत धरली आहे. संपूर्ण श्रेणीतील कॉन्फिगरेशन्सची तुलना करा. टर्निंग आणि कोरीव कामासाठी सीएनसी वुड लेथ आणि प्रशिक्षणासह मोफत अंदाजपत्रक मिळवा.