बहुतेक पॉवर अपग्रेडपेक्षा एक साधा पंप आणि एक नळीचा तुकडा कापण्याची गुणवत्ता अधिक ठरवतात. या मार्गदर्शिकेत हवेचा प्रवाह काय करतो, कोणत्या पदार्थासाठी कोणता वायू योग्य आहे आणि कोणत्या दाबापासून सुरुवात करावी हे स्पष्ट केले आहे.
एअर असिस्ट प्रत्यक्षात काय करते
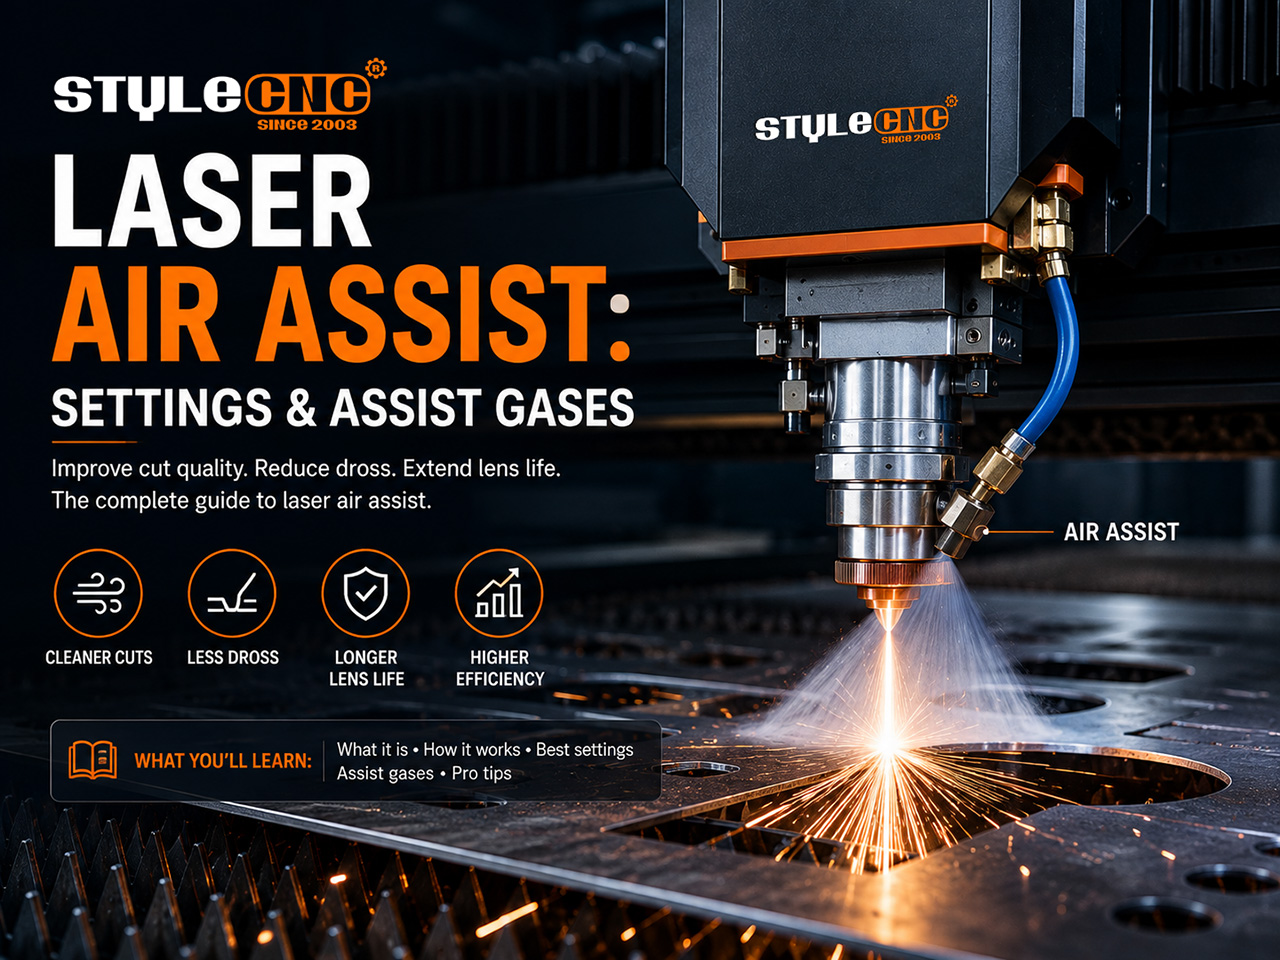
जेट एकाच वेळी चार कामे करतो. तो कापलेल्या जागेतून धूर आणि वितळलेला मलबा बाहेर फेकतो, जेणेकरून किरणपुंज हवेतच शोषला जाऊ नये, आणि लहान ज्वाला मोठ्या होण्यापूर्वीच त्यांना विझवतो.
हे ऑप्टिक्सच्या समोर एक हलणारी ढाल देखील तयार करते. गरम लेन्सवर चिकटून बसणारा अवशेष बाजूला वळवला जातो, म्हणूनच प्रत्येक गंभीर उपकरणामध्ये असिस्ट स्टँडर्ड म्हणून दिलेले असते. CO2 लेझर कटिंग मशीन.
अगदी हलके काम लेसर खोदकाम मशीन फायदा. सौम्य प्रवाहामुळे तयार झालेल्या कोरीव कामावर पुन्हा राखाडी धूसरपणा जमा होत नाही आणि लेन्स स्वच्छ करण्याचा कालावधी अनेक पटींनी वाढतो.
हवा, नायट्रोजन किंवा ऑक्सिजन: सहाय्यक वायूची निवड
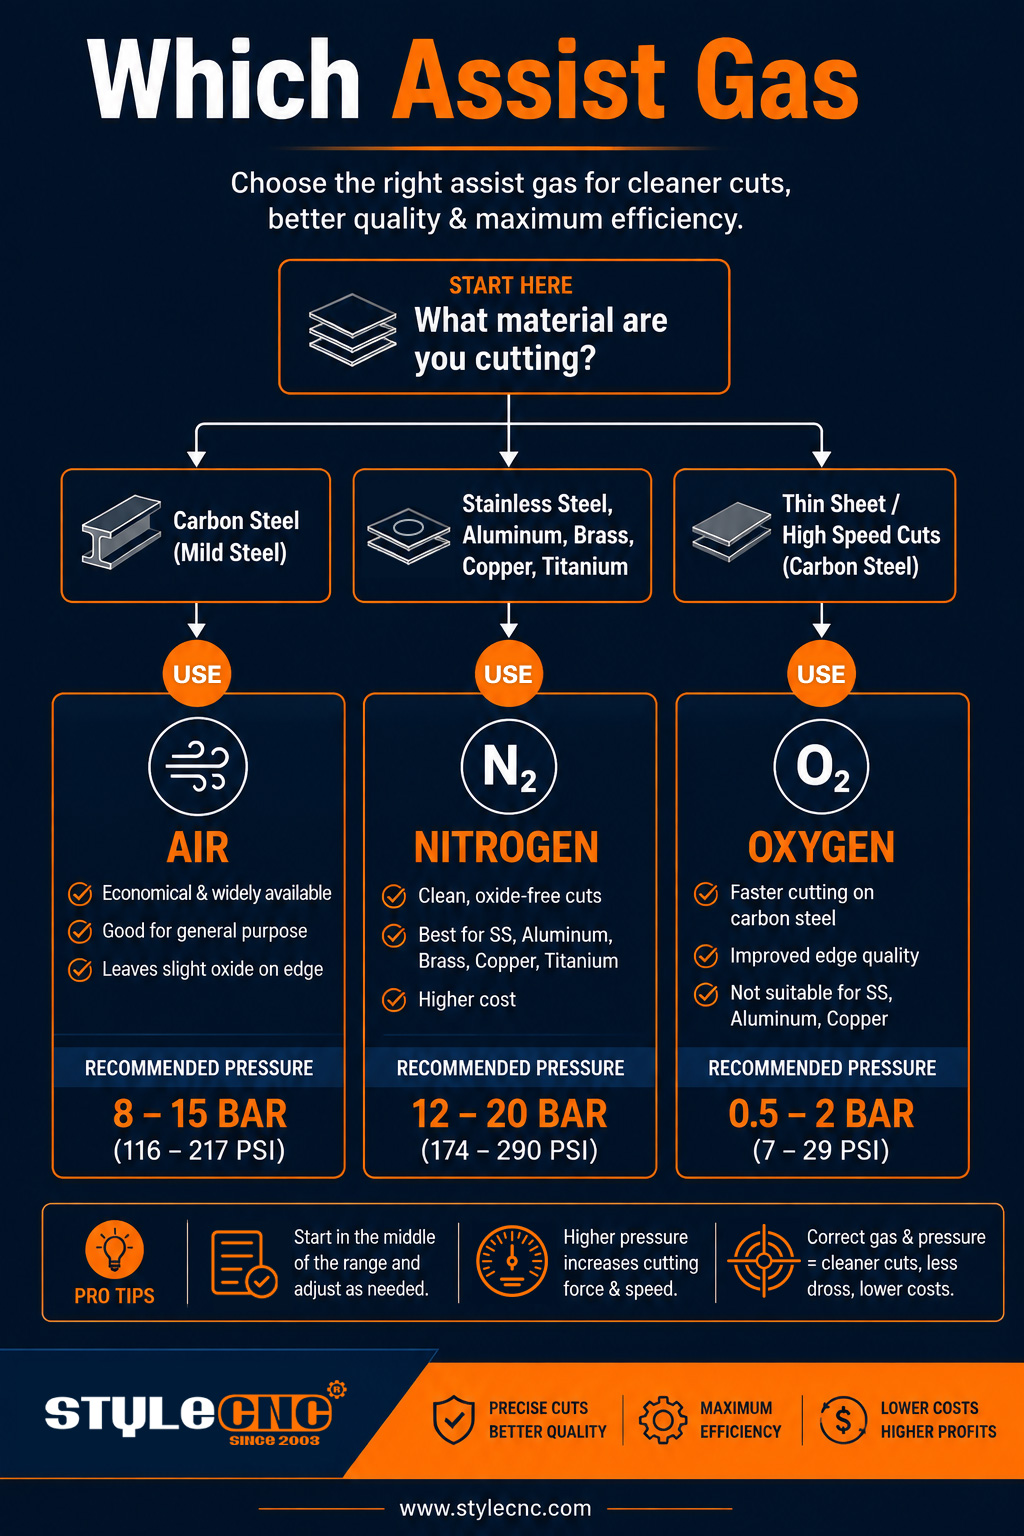
ऑक्सिजनमुळे सौम्य पोलादावर उष्णतादायी अभिक्रिया होते, त्यामुळे ज्योतच कापण्याचे काही काम करते. जाड पत्र्यासाठी हा एक उत्तम पर्याय आहे, पण त्यामुळे कडेला ऑक्साईड जमा होतो, ज्याला वेल्डिंग किंवा पावडर कोटिंग करण्यापूर्वी स्वच्छ करण्याची गरज असते.
नायट्रोजन अक्रिय आहे आणि स्टेनलेस स्टील व ॲल्युमिनियमवर एक चमकदार, गुळगुळीत कडा तयार करतो. तो उच्च दाबावर आणि उच्च खर्चात चालतो, आणि नेमकी हीच उणीव आता कोरडी संकुचित हवा भरून काढते. फायबर लेसर कटिंग मशीन.
हवेमध्ये आधीपासूनच अंदाजे ७८ टक्के नायट्रोजन असतो. 'द फॅब्रिकेटर'मधील उद्योग विश्लेषणानुसार, हवेने कापलेल्या कडांना नायट्रोजनच्या १० च्या तुलनेत सुमारे ८ गुण दिले आहेत, जे इंधनाच्या बिलाच्या तुलनेत खूपच कमी खर्चात बहुतेक भागांसाठी स्वीकारार्ह आहे.
सामग्रीनुसार दाब सेटिंग्ज तक्ता
खालील खिडक्यांपासून सुरुवात करा, नंतर कापलेल्या भागावर लक्ष ठेवून टप्प्याटप्प्याने बदल करा. दाब कटिंग हेडवर मोजला पाहिजे, दुकानाच्या दुसऱ्या टोकाला असलेल्या कंप्रेसरवर नाही.
| सामग्री आणि ऑपरेशन | गॅस | सुरुवातीचा दाब | व्यावहारिक परिणाम |
| मापन | गॅस प्रकार | बार (१ बार म्हणजे सुमारे १४.५ पीएसआय) | जेट कर्फवर काय करते |
| लाकडी खोदकाम | हवा, कमी प्रवाह | 0.2-0.5 | राखेचे पट्टे न उडवता लेन्सवर धूर येऊ देत नाही |
| प्लायवुड आणि एमडीएफ कापणे | हवा | 1-2.5 | राळेचा धूर आणि भडकलेल्या ज्वाला साफ करते |
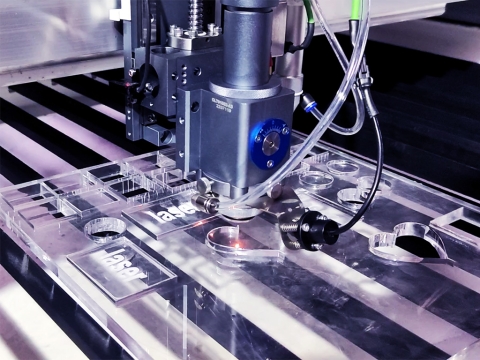
| अॅक्रेलिक कटिंग | हवा, किमान | 0.1-0.3 | ज्योतीने पॉलिश केलेली कडा टिकवून ठेवते |
| चामड्याचे आणि कापडाचे काम | हवा, कमी प्रवाह | 0.2-0.4 | डिझाइनच्या भोवती जळल्याचे वलय तयार होण्यास प्रतिबंध करते |
| सौम्य स्टील कापणे | ऑक्सिजन | 0.4-0.8 | वेग आणि जाडीसाठी उष्णतादायी बूस्ट |
| स्टेनलेस स्टील कटिंग | नायट्रोजन | 10-16 | वेल्डिंगसाठी तयार असलेली चमकदार, ऑक्साईड-मुक्त कडा. |
| अॅल्युमिनियम कटिंग | नायट्रोजन किंवा कोरडी हवा | 8-14 | बुर आणि एज ऑक्साईड नियंत्रित करते |
| पातळ सौम्य पोलाद, उच्च गती | कोरडी संकुचित हवा | 6-10 | अत्यंत कमी खर्चात नायट्रोजनच्या जवळपासचा दर्जा |
हॉबी डायोड पंपांचे रेटिंग दाबाऐवजी प्रवाहाच्या आधारावर ठरवले जाते; १० ते ३० लिटर/मिनिट हा प्रवाह बहुतेक डेस्कटॉप कामांसाठी पुरेसा असतो. नोजलच्या व्यासामुळे सर्व काही बदलते, म्हणून ट्यूनिंग करताना तो स्थिर ठेवा.
लक्षात ठेवण्यासारखे महत्त्वाचे आकडे
• संकुचित हवेमध्ये सुमारे ७८ टक्के नायट्रोजन असतो, म्हणूनच कोरडी केलेली वर्कशॉपमधील हवा गुणवत्तेच्या बाबतीत बाटलीबंद गॅसच्या अगदी जवळ पोहोचते.
• डेस्कटॉप पंपांचा प्रवाह १० ते ३० लिटर/मिनिट असतो; डायोडच्या पातळीवर, गेज दाबापेक्षा स्थिर प्रवाह अधिक महत्त्वाचा असतो.
• स्टेनलेस स्टीलवर नायट्रोजन कटिंगसाठी साधारणपणे १० ते १६ बार दाब लागतो, त्यामुळे फिटिंग्ज आणि होजचे रेटिंग त्यानुसार असणे आवश्यक आहे.
• सौम्य स्टीलवर ऑक्सिजनचा दाब १ बारपेक्षा कमी राहतो; अतिरिक्त दाबामुळे कापण्याची गती वाढण्याऐवजी खाच रुंद होते.
• CAGI द्वारे प्रकाशित हवेच्या शुद्धतेचे निकष, एखादा स्रोत प्रत्यक्षात किती कोरडा आणि तेलमुक्त आहे, यासाठी एक सामायिक भाषा देतात.
• चुकीच्या पद्धतीने बसवलेले नोझल, गेजमध्ये समस्या दिसण्यापूर्वीच अर्धा जेट वाया घालवू शकते.
एअरलाइनची योग्यरित्या स्थापना करणे
नोझलपासून उलट दिशेने काम करा. मशीनवर एक रेग्युलेटर आणि गेज, तेलाची वाफ अडवण्यासाठी एक कोॲलेसिंग फिल्टर, आणि या दोन्हींच्या पुढे एक रेफ्रिजरेटेड ड्रायर बसवा; पाणी आणि तेल हे ऑप्टिक्स खराब करण्याचे दोन सर्वात जलद मार्ग आहेत.
कोणत्याही हेड क्रॅश किंवा मिरर वर्कनंतर, टेप शॉटच्या साहाय्याने नोझल बोअरमध्ये बीम मध्यभागी आणा. वितळलेल्या पदार्थाला बाजूला ढकलणाऱ्या जेटमुळे एक भिंत स्वच्छ आणि दुसरी भिंत मळीयुक्त राहते.
असिस्ट कर्फमधून धूर बाहेर ढकलतो, पण तरीही तो कॅबिनेटमधून बाहेर काढण्यासाठी कोणाची तरी गरज असते. एअरलाइनला फिल्टर केलेल्या सोबत जोडा. धूर काढणारा यंत्र विशेषतः प्लॅस्टिकसाठी; चा प्रश्न ॲक्रेलिक कापणे विषारी आहे का शेवटी हेच निष्कर्षण महत्त्वाचे ठरते.
तुमच्या साहित्यासाठी योग्य असलेले अग्निशामक सहज पोहोचेल अशा ठिकाणी ठेवा आणि कोणताही लेझर चालू ठेवून लक्ष न देता जाण्यापूर्वी NFPA च्या अग्निसुरक्षा मार्गदर्शक तत्त्वांचे पालन करा; हवेच्या प्रवाहामुळे ज्वाला भडकण्याची शक्यता कमी होते, पण त्या पूर्णपणे नाहीशा होत नाहीत.
ऑपरेटर प्रत्यक्षात विचारतात असे प्रश्न
मला खरंच पंपाची गरज आहे का? 10W डायोड एनग्रेव्हर?
कोरीव कामासाठी तुम्ही त्याशिवाय कसेबसे काम चालवू शकता, पण त्यामुळे लेन्सवर अवशेष जमा होतात आणि राळयुक्त लाकडावर आगीचा धोका वाढतो. एका बदली लेन्सपेक्षा एका लहान पंपाची किंमत कमी असते आणि त्यामुळे कोरीव कामात त्वरित सुधारणा होते.
पंप अपग्रेड केल्यानंतर माझ्या ॲक्रिलिकची कडा धुरकट का झाली?
जोरदार प्रवाहामुळे वितळलेले बर्फ स्वतःहून गुळगुळीत होण्यापूर्वीच थंड होते, ज्यामुळे दव जमा होते. स्वच्छ बर्फाचा थर मिळवण्यासाठी दाब ०.१ ते ०.३ बारपर्यंत कमी करा, हीच कमी-हवेची पद्धत एका समर्पित... ॲक्रेलिक लेझर कटिंग मशीन पॉलिश पाससाठी प्रोफाइलचा वापर.
फायबर कटर नायट्रोजनऐवजी वर्कशॉपमधील हवेवर चालवता येतो का?
सौम्य स्टील आणि ॲल्युमिनियमच्या अनेक कामांसाठी, होय, पण त्यासाठी पुरवठा कोरडा आणि तेल-गाळलेला असावा. कॉस्मेटिक स्टेनलेस स्टील आणि वेल्डिंगसाठी तयार असलेल्या कडांसाठी अजूनही नायट्रोजनला प्राधान्य दिले जाते, त्यामुळे बहुतेक वर्कशॉपमध्ये दोन्हीचा वापर केला जातो आणि कामानुसार त्यात बदल केला जातो.
जेटला कमी लेखणाऱ्या सामान्य चुका
• प्रत्येक सामग्री आणि प्रक्रियेसाठी एकच दाब वापरणे.
• जास्त प्रवाहाने ॲक्रिलिकवर ब्लास्टिंग केल्याने फ्लेम-पॉलिश केलेली कडा नाहीशी होते.
• ओलसर, तेलकट हवा थेट कटिंग हेडमध्ये पोहोचवणे.
• नोझलच्या केंद्रीकरणाकडे दुर्लक्ष केल्यामुळे, जेट वितळलेल्या पदार्थाला केर्फच्या एका भिंतीमध्ये ढकलतो.
• स्टेनलेससाठी ऑक्सिजन निवडणे आणि कडा काळी का झाली याचा विचार करणे.
• कंप्रेसरचा आकार लहान असल्यामुळे, शीटच्या मधोमध दाब कमी होतो.
• कोरीव कामासाठी सहाय्य बंद करणे आणि अवशेषांमुळे लेन्स धूसर होऊ देणे.
• कटिंग हेडऐवजी कंप्रेसरवर दाब मोजणे.
एअर असिस्ट सेटअप चेकलिस्ट
✓ प्रत्येक कामापूर्वी मटेरियलनुसार गॅस आणि सुरुवातीचा दाब जुळवा.
✓ हेडच्या आधी रेफ्रिजरेटेड ड्रायर आणि कोॲलेसिंग फिल्टर बसवा.
✓ कोणताही अपघात झाल्यानंतर टेप शॉट घेऊन नोझल मध्यभागी असल्याची खात्री करा.
✓ तुमच्या मशीनच्या मॅन्युअलमध्ये नमूद केलेले स्टँडऑफ अंतर तपासा.
✓ हातात अग्निशामक यंत्र घेऊन नवीन सामग्रीचा पहिला कट पहा.
✓ सेटिंग्स शीटवर स्पीड आणि पॉवरच्या बाजूला प्रेशरची नोंद करा.
✓ कंप्रेसरची टाकी रिकामी करा आणि वेळापत्रकानुसार फिल्टर बदला.
वारंवार विचारले जाणारे प्रश्न
मोठा कंप्रेसर नेहमीच चांगला असतो का?
नाही. हेड फक्त तेवढेच पुढे पाठवते जेवढे नोझल परवानगी देते, त्यामुळे गरजेपेक्षा मोठा कंप्रेसर सहसा कमी वेळा चालू होतो. तुमच्या सर्वोच्च कार्यरत दाबावर स्थिर पुरवठा होईल आणि त्यात थोडी अधिक सुरक्षितता असेल अशा आकाराचा कंप्रेसर निवडा, आणि मग वाचलेली रक्कम ड्रायिंग (वाळवणे) आणि फिल्ट्रेशनवर खर्च करा, जे लेन्ससाठी अधिक महत्त्वाचे आहे.
३ मिमी प्लायवूड कापण्यासाठी किती दाब योग्य ठरतो?
सुमारे १ ते २ बारवर CO2 हे मशीन बहुतेक प्लायवूड हाताळते, ज्यामुळे निखारे न पसरवता रेझिनचा धूर साफ करता येतो. तरीही कडा जळत असल्यास, पॉवर सुरू करण्यापूर्वी एअरफ्लो एक पायरीने वाढवा आणि नोजलची धार खरंच कापलेल्या जागेत पडत आहे की नाही हे तपासा.
एअर असिस्ट चालू असूनही माझी लेन्स धूसर का होते?
ऑप्टिक्स धूसर दिसण्याचा अर्थ सहसा हवाच प्रदूषित आहे असा होतो. कंप्रेसर ऑइलची वाफ आणि ओलावा गरम काचेवर चिकटून बसतात, म्हणून एक कोॲलेसिंग फिल्टर आणि ड्रायर लावा, आणि नोझलवर हवेचा प्रवाह योग्य आहे की आधीच्या बाजूच्या सैल फिटिंगमधून गळती होत आहे, याची खात्री करा.
सौम्य पोलादावर ऑक्सिजन हवेपेक्षा किती वेगाने कार्य करतो?
जाड प्लेटवर उष्णता-उत्सर्जित बूस्ट लक्षणीय असतो, ज्यामुळे अनेकदा तेवढ्याच वॅटेजवर लक्षणीयरीत्या अधिक वेगाने कटिंग करता येते किंवा जड भाग हाताळता येतात. पातळ शीटवर हे अंतर कमी होते, म्हणूनच अनेक वर्कशॉप्स काही मिलिमीटरपेक्षा कमी अंतरासाठी ड्राय एअरचा वापर करतात आणि जड कामासाठी ऑक्सिजन वाचवून ठेवतात.
एअर असिस्टमुळे फोटो एनग्रेव्हिंगच्या गुणवत्तेत बदल होतो का?
हो, दोन्ही दिशांनी. मंद प्रवाहामुळे चित्रावर पुन्हा राखाडी धुरकटपणा जमा होण्यापासून बचाव होतो, परंतु जोरदार झोत बारीक राख असमानपणे पसरवू शकतो. अनेक ऑपरेटर फोटोंसाठी सर्वात कमी स्थिर प्रवाह वापरतात आणि कट्ससाठी जोरदार दाब राखून ठेवतात.
फायबर कटरसाठी हवा किती कोरडी असणे आवश्यक आहे?
उपकरणाच्या दर्जाइतका कोरडेपणा साधण्याचा प्रयत्न करा: किमान रेफ्रिजरेटेड ड्रायर वापरावा आणि दमट हवामानात डेसिकेंट ड्रायिंगचा वापर करावा. गरम संरक्षक खिडकीपर्यंत पोहोचलेल्या पाण्यामुळे तिला तडे जातात आणि सूक्ष्म थेंब कटच्या मध्यभागी बीमला विखुरतात. जर रोज टाकी रिकामी करताना त्यातून पाणी बाहेर पडत असेल, तर पाण्याचा पुरवठा पुरेसा कोरडा नाही.
एकच कंप्रेसर लेझर आणि इतर वर्कशॉप उपकरणांना वीजपुरवठा करू शकतो का?
ते शक्य आहे, पण लेझर लाईनला तिच्या स्वतःच्या रेग्युलेटर, ड्रायर आणि फिल्टरने वेगळे करा आणि इतर साधने काम करत असताना दाब कायम राहतो याची खात्री करा. कटिंगच्या मध्यात सँडर सुरू झाल्यास, लाईन इतकी खाली झुकू शकते की शीटच्या अर्ध्यापर्यंत कडा जळू शकते.
नोझल अलाइनमेंटसाठी टेप टेस्ट म्हणजे काय?
नोझलच्या टोकावर मास्किंग टेप लावा आणि कमी शक्तीचा एकच पल्स सोडा. जळलेली खूण दाखवते की बीम बोअरच्या आत कुठे स्थिरावतो; मध्यभागी असण्याचा अर्थ असा आहे की गॅस जेट आणि बीम एकत्र प्रवास करतात. बिंदू अगदी मध्यभागी येईपर्यंत आरसे किंवा हेड समायोजित करा.
जागेवरच नायट्रोजन निर्मिती करणे कधी फायदेशीर ठरते का?
दररोज स्टेनलेस स्टील कापणाऱ्या दुकानांसाठी, काही वर्षांतच मेम्ब्रेन किंवा पीएसए जनरेटर, विशेषतः हाय-प्रेशर बूस्टरसोबत वापरल्यास, बाटलीबंद गॅसपेक्षा अधिक प्रभावी ठरतो. अधूनमधून वापरणारे क्वचितच खर्च वसूल करतात; त्यामुळे कोरडी संकुचित हवा आणि भाड्याने घेतलेले सिलिंडर वापरल्यास खर्चातील अचानक वाढ अधिक किफायतशीरपणे भागते.